
Široko používané v kovových obrobkoch, ako je hardvér, automobilové diely, strojárske stroje, kovový nábytok, umelecké poklopy, komunálne zariadenia a presné komponenty, vhodné na hromadnú a štanda...
See Details
Yueze Environmental Protection poskytuje komplexné riešenia priemyselnej povrchovej úpravy vyhovujúce požiadavkám s profesionálnou technológiou a jemným remeselným spracovaním.
 Získajte otázky
2026-09-04
Po rokoch slnka, dažďa a cestnej soli prejdite rukou po ráme dobre udržiavaného traktora alebo vonkajšej elektrickej skrine: povrch je stále hladký, hustý a tvrdohlavo neporušený. Táto trvanlivosť zriedka pochádza z tekutej farby. Pochádza z práškového lakovania a krátka odpoveď na to, ako to funguje, je toto: jemne mletý suchý prášok dostane elektrostatický náboj, uzemnená kovová časť ťahá nabité častice na svoj povrch a okolo svojich okrajov a teplo pece sa potom roztopí a chemicky spojí tento prášok do jedného súvislého tvrdého filmu. Nedochádza k odparovaniu rozpúšťadla, kvapkám, ktoré by stekali, a hrúbka sa vytvorí jediným prechodom.
Sprievodca nižšie prechádza chémiou vo vnútri prášku, fyzikou, vďaka ktorej sa lepí, tromi fázami procesu, porovnaním prášku s tekutou farbou a zariadením, ktoré celá linka potrebuje na to, aby to všetko spoľahlivo zvládla, smenu po zmene.
Práškové lakovanie nie je len farba s odstránenou kvapalinou; je to formulácia vytvorená pre inú metódu aplikácie. Pred rozomletím na prášok je materiál zmiešanou taveninou štyroch funkčných skupín zložiek:
Zmes sa extruduje, ochladí a melie na jemné častice, ktoré sa zvyčajne merajú v desiatkach mikrometrov, takže tečie ako múka, no dá sa nastriekať pištoľou takmer ako kvapalina.
V priemyselnej úprave dominujú termosetové receptúry – polyester, epoxid, hybrid epoxy-polyester, polyuretán. Počas pečenia živica a liečivo reagujú do molekulárnej siete, ktorá sa nedá znova roztaviť. Táto nevratnosť je to, čo dodáva dielom s práškovým nástrekom ich odolnosť voči chemikáliám, teplu a nárazom.
Termoplastické prášky – nylon, PVC, polyethylene – melt and flow without chemical change, so they can be remelted. They are chosen for thick, tough, functional films on products such as dishwasher racks, fencing and pipe fittings.
Bez ohľadu na to, či je kabína ovládaná ručne alebo plne automatizovane, a či je súčasťou malá konzola alebo dvojtonový odliatok, každá práca s práškovým lakovaním prechádza rovnakými tromi fázami: príprava povrchu, nanášanie nabitého prášku, vytvrdzovanie filmu.
Prášok priľne prostredníctvom priameho kontaktu a elektrostatickej sily, takže všetko, čo zostane na kove – obrábací olej, hrdza, okuje, vlhkosť – sa stane slabou vrstvou zachytenou pod povrchovou úpravou. V stánku sa málokedy prejaví slabá príprava; o mesiace neskôr sa prejaví ako odlupovanie, pľuzgiere alebo korózia vkrádajúca sa pod inak dokonale vyzerajúci film.
Prípravok zvyčajne kombinuje alkalické odmasťovanie alebo konverzné umývanie fosfátového typu na odstránenie olejov s abrazívnym alebo brokovým otryskaním na odstránenie hrdze a okovín z odliatkov a zvarencov. Pre ťažké odliatky a konštrukčnú oceľ nie je otryskanie voliteľné – je to krok, od ktorého závisí celá konečná úprava.
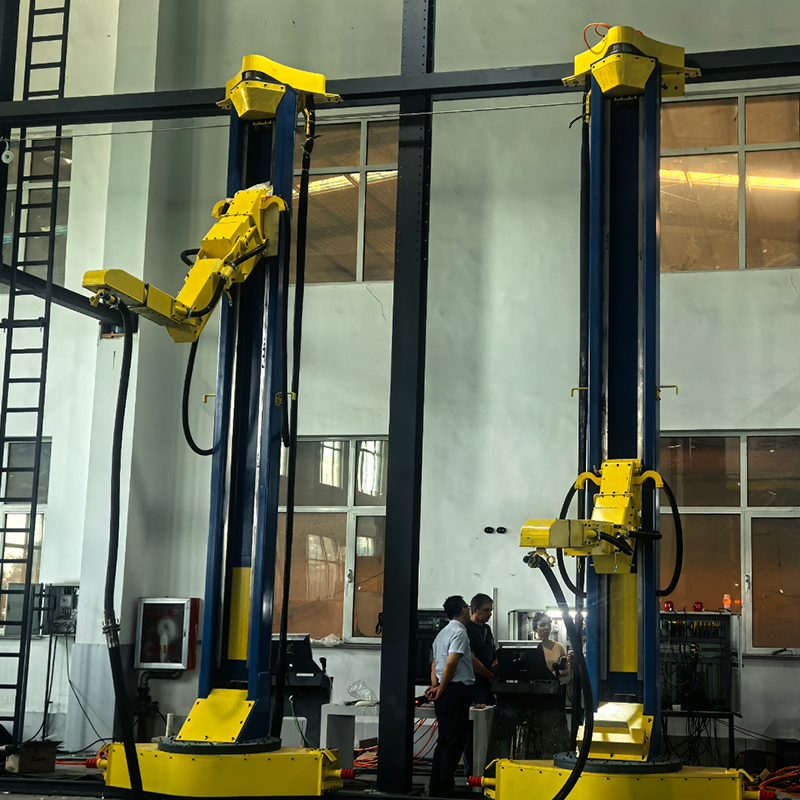 Pieskovacia miestnosť a automatický tryskací stroj na prípravu povrchu Pred striekaním prášku je potrebné ťažké odliatky a konštrukčnú oceľ otryskať, aby sa odstránila hrdza, vodný kameň a staré nátery, aby povrch mohol priľnúť. Toto zariadenie poskytuje uzavreté, automatizované otryskávanie s odstraňovaním prachu, čo z neho robí kľúčový krok predúpravy, ktorý stojí za preskúmanie. Zobraziť produkt →
Vo vnútri kabíny sa prášok nasáva z fluidizačnej násypky – nádoby, ktorá udržuje prášok suspendovaný v jemne prebublávanom vzduchu, takže sa pohybuje hadicami ako tekutina – a dodáva sa do striekacej pištole. V najbežnejšom nastavení je korónové nabíjanie, vysokonapäťová elektróda na hrote pištole, ktorá zvyčajne beží na desiatky kilovoltov ionizuje okolitý vzduch a prenáša záporný náboj na častice, keď opúšťajú pištoľ. Uzemnená časť ťahá nabitý oblak smerom k sebe a častice udržia tento náboj dostatočne dlho na to, aby zostali prichytené pri manipulácii a preprave do pece.
Dva efekty robia metódu pozoruhodne efektívnou. Zavinovačka znamená, že nabité častice sledujú elektrické pole na okraje, boky a dokonca aj zadnú časť dielu. Samoobmedzujúca konštrukcia znamená, že ako nabitá vrstva rastie, začína odpudzovať prichádzajúci prášok, pričom hrúbka filmu je primerane rovnomerná – bežne okolo 50 až 100 mikrometrov (2 až 4 mil) pri jedinom prechode by stavebná tekutá farba potrebovala niekoľko vrstiev, aby zodpovedala.
Pri výrobe sú dôležité dve variácie. Tribo pištole nabíjajú prášok trením a nie vysokým napätím a dosahujú hlboké priehlbiny, kde bojujú korónové polia, zatiaľ čo ponorenie do fluidného lôžka vytvára veľmi hrubé funkčné povlaky na častiach, ako sú telá ventilov.
Aplikácia dáva prášok iba na časť; rúra z nej robí povlak. Väčšina termosetových práškov vytvrdzuje, keď samotný kov dosiahne zhruba 160 až 200 °C (asi 320 až 390 °F) a udrží si túto teplotu 10 až 20 minút s presnými hodnotami stanovenými v údajovom liste výrobcu prášku. Keď sa časť zahrieva, postupne sa dejú tri veci:
Kontrola vytvrdzovania sa musí merať na kove, nielen vo vzduchu v peci. Nedostatočne vytvrdený film je kriedový a matný a nevyhovuje chemickým testom; prepečený žltne a stáva sa krehkým. V prípade substrátov citlivých na teplo, ako sú drevovláknité dosky strednej hustoty, sa prášky vytvrditeľné pri nízkej teplote a UV žiarením jemne roztavia a vytvrdnú v priebehu niekoľkých sekúnd pod ultrafialovými lampami.
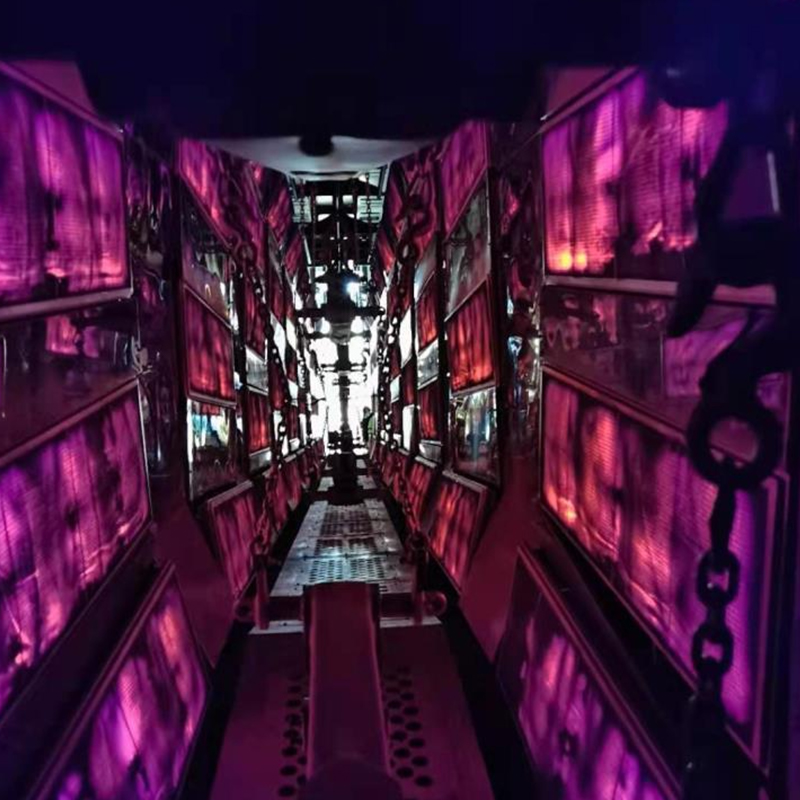 Priemyselná sušiareň na sušenie a sušenie prášku Kvalita vytvrdzovania určuje, či je práškový náterový film odolný alebo kriedový a krehký. Táto sušiareň ponúka rovnomernú cirkuláciu horúceho vzduchu, presné riadenie konštantnej teploty a prispôsobiteľné režimy vykurovania, čo pomáha kupujúcim dosiahnuť konzistentné, úplne vytvrdené povrchy. Zobraziť produkt →
Celý proces spočíva na jednom fyzickom pravidle: opačné náboje sa priťahujú . O tom, či povrchová úprava vyjde jednotne, v praxi rozhodujú dva detaily.
Diel musí byť riadne uzemnený cez čisté háky a závesy. Pripečený zvyšok prášku izoluje háčik, oslabuje príťažlivosť a vytvára tenké, nerovnomerné filmy spolu s zbytočným prestrekom – to je dôvod, prečo disciplinované obchody vypaľujú alebo vymieňajú háčiky podľa stanoveného plánu.
Hlboké rohy, kanály a priehlbiny sa chránia pred elektrickým poľom, takže nabitý prášok má tendenciu vyhýbať sa presne tým oblastiam, ktoré potrebujú najväčšiu ochranu. Dizajnéri línií odpovedajú starostlivým umiestnením pištole, vratnými automatickými pištoľami, zníženým napätím v blízkosti výklenkov alebo tribo pištoľami pri zložitej geometrii.
Prášková aj tekutá farba môžu vyzerať dobre v prvý deň; rozdiely sa prejavujú v nákladoch, súlade a životnosti:
| Aspekt | Práškové lakovanie | Tekutá farba |
|---|---|---|
| Nosič | Suchý prášok, bez rozpúšťadiel | Na báze rozpúšťadla alebo vody |
| Emisie VOC | V podstate žiadne | Významné pre typy obsahujúce rozpúšťadlo |
| Prestriekanie | Zhromaždené a znovu použité pomocou systému obnovy | Stratené; potrebuje filtrované výfukové plyny |
| Film na aplikáciu | Hrubý jeden priechod, bežne 50–100 µm | Tenký; niekoľko vrstiev pre rovnakú stavbu |
| Otužovanie | Vytvrdzovanie v rúre, chemické zosieťovanie | Sušenie na vzduchu alebo pečenie, odparovanie rozpúšťadla |
| Najlepšie sa hodí pre | Vodivé časti, ktoré znášajú teploty pečenia | Široký sortiment vrátane predmetov citlivých na teplo |
Pre továreň, ktorá zvažuje súlad s VOC, odpad materiálu a priepustnosť, tieto riadky zvyčajne riešia argument v prospech prášku.
Pri objeme výroby je práškové lakovanie menej jediný stroj ako vyvážený reťazec zariadení pohybujúcich sa rýchlosťou dopravníka. Kompletná priemyselná linka zvyčajne zahŕňa:
Každá fáza obmedzuje ostatné: čas zotrvania v peci závisí od rýchlosti dopravníka, prúdenie vzduchu v kabíne závisí od konštrukcie regenerácie a rozmiestnenie háku na dopravníku ovplyvňuje uzemnenie aj rovnomernosť filmu. Skúsení kupujúci preto začínajú od dielu, výkonu a konečnej špecifikácie, potom postupujú späť k zariadeniu. Rozdelenie podľa jednotlivých staníc viď aké zariadenie vlastne obsahuje linka na výrobu náterov .
 Práškové lakovanie Line for Metal Workpiece Finishing Keďže zotrvanie pece, prúdenie vzduchu v kabíne a dizajn dopravníka sa navzájom ovplyvňujú, mnohí kupujúci uprednostňujú úplné integrované riešenie. Táto automatizovaná linka na práškové lakovanie pokrýva aplikáciu a vytvrdzovanie s vysokou recykláciou prášku, nulovými emisiami VOC a úplnými možnosťami prispôsobenia. Zobraziť produkt →
Každá elektricky vodivá časť, ktorá toleruje teplotu vytvrdzovania, je kandidátom a v skutočných továrňach je zoznam dlhý:
Porézne odliatky si zasluhujú osobitnú pozornosť: zachytený vzduch a vlhkosť spôsobujú odplyňovanie, pokiaľ nie sú diely predpečené alebo prášok neobsahuje odplyňovacie prísady, a ich hmotnosť si vyžaduje robustné zavesenie a dopravu. náš zlievárenské a protizávažové náterové riešenia ukážte, ako je tryskanie, zavesenie, striekanie a vytvrdzovanie navrhnuté presne na tento druh ťažkého obrobku.
Väčšina defektov povrchovej úpravy sa spätne spája s jednou špecifickou, opraviteľnou príčinou:
Práškové lakovanie funguje, pretože spája jednoduchý fyzikálny princíp s kontrolovanou chemickou reakciou za tepla. Príprava, nabíjanie a vytvrdzovanie musia byť správne, pretože žiadna fáza nemôže kompenzovať inú. Udržiavanie stabilnej rovnováhy, posun po zmene, je to, na čo je účelová linka na práškové lakovanie skonštruovaná – a to je dôvod, prečo továrne, ktoré považujú linku za jeden systém, a nie za súbor strojov, sú tie, ku ktorým sa zákazníci stále vracajú.

Široko používané v kovových obrobkoch, ako je hardvér, automobilové diely, strojárske stroje, kovový nábytok, umelecké poklopy, komunálne zariadenia a presné komponenty, vhodné na hromadnú a štanda...
See Details
Linka na striekanie farieb je kompletný automatizovaný náterový systém vrátane procesov striekania, sušenia, vytvrdzovania a dopravy. Vyznačuje sa stabilnou prevádzkou, rovnomerným striekacím efekt...
See Details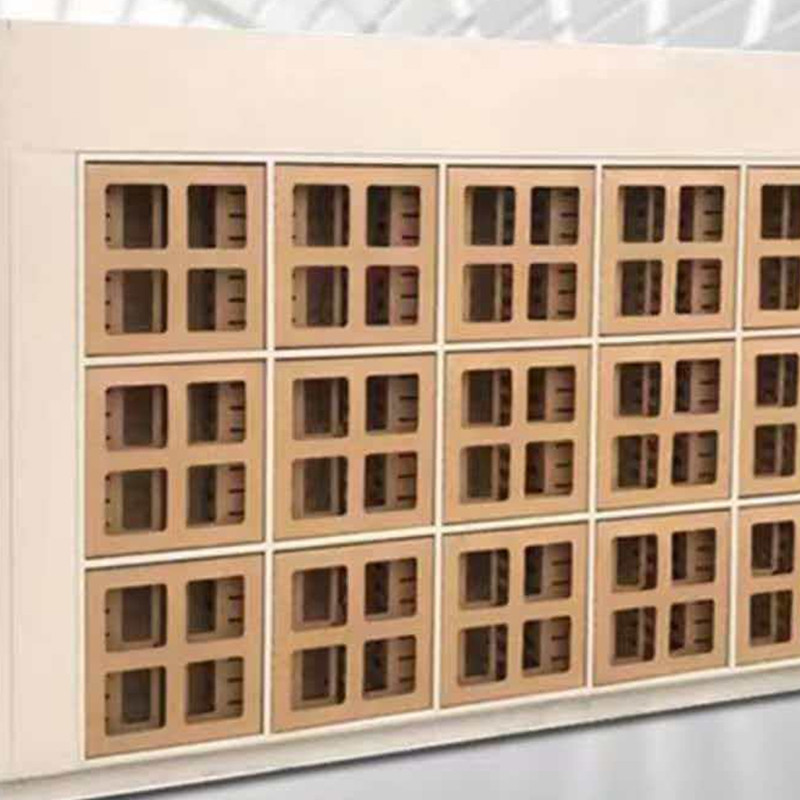
Cardboard Paint Arresto je profesionálne zariadenie na zachytávanie a filtrovanie maliarskej hmly, vyrobené hlavne z vysokokvalitnej vlnitej lepenky, filtračnej bavlny a vodeodolného náteru. Prijím...
See Details
Profesionálna elektroforéza lakovacia linka špeciálne navrhnutá pre elektrické vozidlá (EV), použiteľná pre rôzne typy EV (osobné EV, komerčné EV, nové energetické logistické vozidlá) a komponenty ...
See Details
Všeobecný závesný dopravníkový systém, elektricky poháňaný so stabilným výkonom, pozostáva hlavne z koľaje, závesného nosiča, hnacieho zariadenia a inteligentného riadiaceho systému. Prijíma inštal...
See Details
Profesionálna lakovacia linka určená na výrobu a renováciu karosérií nákladných vozidiel, použiteľná pre rôzne typy nákladných vozidiel (ťažké nákladné vozidlo, ľahké nákladné vozidlo, pick-up, dod...
See DetailsVytvorte si vlastný priemyselný náterový systém
Pošlite nám informácie o vašom obrobku, výrobnej kapacite, procese povrchovej úpravy, usporiadaní dielne a environmentálnych požiadavkách. Yueze vám pomôže vyhodnotiť váš projekt a vyvinie vhodné riešenie na nanášanie, dopravu, sušenie a úpravu životného prostredia.
Hlavné menu
Produkty
Kontaktujte nás
Adresa spoločnosti:
č. 12, Park Avenue, Shanggang Industrial Park, Jianhu, Yancheng City, Jiangsu Province
Napíšte nám hneď teraz!

Sledujte nás: