
Všeobecný závesný dopravníkový systém, elektricky poháňaný so stabilným výkonom, pozostáva hlavne z koľaje, závesného nosiča, hnacieho zariadenia a inteligentného riadiaceho systému. Prijíma inštal...
See Details
Yueze Environmental Protection poskytuje komplexné riešenia priemyselnej povrchovej úpravy vyhovujúce požiadavkám s profesionálnou technológiou a jemným remeselným spracovaním.
 Získajte otázky
2026-07-31
Poklopy na šachty sa vyrábajú postupnosťou krokov odlievania, obrábania a povrchovej úpravy a pre dekoratívne jednotky je Linka na výrobu dekoratívnych poklopov zvláda fázy tvarovania vzorov, presného liatia, tryskania a práškového lakovania, ktoré premenia surovú tvárnu liatinu na hotové pouličné zariadenie odolné voči poveternostným vplyvom. Proces začína návrhom vzoru, kde sa dekoratívny reliéf na prednej strane krytu, či už ide o mestský znak, geometrickú mriežku alebo vlastné umelecké dielo, vyryje do nástrojov formy predtým, ako sa naleje akýkoľvek kov.
Zatiaľ čo základná metóda odlievania sa používa už viac ako storočie, moderný výrobný proces sa posunul smerom k automatizovanému, modulárnemu zariadeniu. Dobre nakonfigurovaná linka na výrobu dekoratívnych poklopov integruje prípravu odlievania, čistenie a poťahovanie do nepretržitého pracovného toku, čo zlepšuje konzistenciu vo veľkých sériách a zároveň znižuje ručnú prácu, ktorá sa tradične vyžaduje v každej fáze.
Výroba poklopu, dekoratívneho alebo štandardného, sleduje definovanú postupnosť operácií. Pochopenie každej fázy objasňuje, prečo účelovo postavená výrobná linka poskytuje konzistentnejšiu kvalitu ako spájanie jednotlivých strojov.
Konečná fáza práškového lakovania je to, čo dáva dekoratívnemu krytu šachty dlhodobú farebnú stálosť a odolnosť proti korózii, pretože povrch z tvárnej liatiny bez povlaku alebo so slabým povlakom rýchlo oxiduje, keď je vystavený poveternostným vplyvom a cestnej soli.
Moderný Linka na výrobu dekoratívnych poklopov je postavený ako modulárny automatický systém, čo znamená, že jednotlivé procesné stanice, predúprava, sušenie, prášková striekacia kabína a vytvrdzovacia pec, sú prepojené dopravníkom, takže kryty sa pohybujú každým stupňom bez manuálneho presunu medzi strojmi.
| Stanica | Funkcia | Vplyv na konečný produkt |
|---|---|---|
| Tryskacia komora | Odstraňuje piesok, vodný kameň a povrchový oxid z odliatku | Zlepšuje priľnavosť prášku a trvanlivosť náteru |
| Tunel predbežnej úpravy | Odmasťuje a chemicky pripravuje kovový povrch | Zabraňuje odlupovaniu náteru alebo predčasnej korózii |
| Sušiaca pec | Odstraňuje zvyškovú vlhkosť pred aplikáciou prášku | Zabezpečuje hladkú vrstvu náteru bez defektov |
| Elektrostatická prášková striekacia kabína | Nanáša dekoratívny a ochranný práškový náter | Poskytuje konzistentnú farbu a pokrytie reliéfnych vzorov |
| Vytvrdzovacia pec | Tepelne vytvrdzuje prášok do vytvrdeného ochranného filmu | Určuje dlhodobú odolnosť voči poveternostným vplyvom a oderu |
Pretože šachtové poklopy majú hlboké, zložité reliéfne vzory, musí byť prášková striekacia stanica starostlivo vyladená, aby rovnomerne dosahovala zapustené povrchy, čo je kľúčový rozdiel medzi univerzálnou lakovacou linkou a linkou špeciálne navrhnutou pre dekoratívne odliatky.
Štandardné úžitkové šachtové poklopy sú často ponechané bez povrchovej úpravy alebo sa na ne nanesú jednoduchý asfaltový máčací náter, pretože ich funkcia je čisto konštrukčná. Dekoratívne kryty sa naopak často inštalujú na námestia, historické štvrte alebo upravené chodníky, kde na vizuálnom vzhľade záleží rovnako ako na nosnosti.
A Linka na výrobu dekoratívnych poklopov musí preto vyvážiť dva ciele naraz: zachovanie únosnosti konštrukcie, ktorú vyžadujú komunálne predpisy, pri dosiahnutí kvality povrchovej úpravy očakávanej na viditeľných verejných priestranstvách.
Základný materiál vybraný pre poklop šachty výrazne mení výrobnú cestu. Tvárna liatina zostáva dominantnou voľbou pre náročné aplikácie, ale kompozitné a iné materiály sa tiež vyrábajú rôznymi procesmi.
| Materiál | Primárny proces | Typická trieda zaťaženia |
|---|---|---|
| Tvárna liatina | Odlievanie do piesku, strojové obrábanie, práškové lakovanie | Ťažká premávka, mestské komunikácie |
| Šedá liatina | Odlievanie do piesku, základná úprava | Ľahké až stredné priestory pre chodcov a vozidlá |
| Kompozitné (SMC alebo BMC) | Lisovanie za tepla a tlaku | Ľahké až stredne náročné aplikácie proti krádeži |
| Nehrdzavejúca oceľ | Tvarovanie plechu, zváranie, leštenie | Dekoratívne pešie zóny, korozívne prostredie |
Tvárna liatina dokončená špeciálnym procesom práškového lakovania zostáva najbežnejším prístupom k dekoratívnym krytom určeným pre estetickú príťažlivosť aj ťažkú štrukturálnu záťaž, pretože kombinuje vysokú nosnosť s prípravou povrchu potrebnou na trvanlivé, živé povlaky.
Konzistentný výstup z výrobnej linky šachtových poklopov závisí skôr od kontroly kvality zabudovanej do pracovného postupu, než od kontroly až na samom konci. Včasné zachytenie defektov zabraňuje plytvaniu náterovým materiálom a opravám na odliatkoch, ktoré sú už chybné.
Jiangsu Yueze Environmental Protection Equipment Co., Ltd. je výrobca špecializujúci sa na návrh, výrobu a inštaláciu náterových zariadení vrátane modulárnych automatických výrobných liniek používaných na dekoratívne odliatky, ako sú poklopy. Spoločnosť vybudovala automatické linky na proces lakovania pokrývajúce konečnú úpravu, leštenie, nanášanie základného náteru a vytvrdzovanie vrchného náteru pre liate komponenty, pričom projekty boli dodané vo viacerých provinciách pre priemyselné odvetvia vrátane stavebných strojov, oceliarní a zlievarní, čo odráža skúsenosti s prispôsobovaním dizajnu lakovacej linky rôznym tvarom odlievania a požiadavkám na povrchovú úpravu.
Zlievárne a mestskí dodávatelia, ktorí hodnotia novú alebo modernizovanú linku na výrobu dekoratívnych poklopov, by mali zvážiť potreby výkonu, ciele kvality náterov a rozsah veľkostí a vzorov poklopov, ktoré zamýšľajú vyrábať, pretože tieto faktory určujú požadovanú dĺžku dopravníka, kapacitu pece a konfiguráciu striekacej kabíny.
Správne špecifikovaná linka na výrobu dekoratívnych poklopov redukuje ručnú manipuláciu, zlepšuje konzistenciu náterov vo veľkých sériách a pomáha zlievárňam dodávať poklopy, ktoré si udržia svoju štrukturálnu nosnosť aj vizuálny vzhľad po celé roky prevádzky vonku. Spolupráca s dodávateľom zariadení, ktorý má skúsenosti s povrchovou úpravou odlievania, umožňuje zlievarňam presne prispôsobiť konfiguráciu linky ich produktovej zmesi namiesto toho, aby prispôsobovali všeobecný náterový systém, ktorý nie je určený pre dekoratívne odliatky s hlbokým reliéfom.

Všeobecný závesný dopravníkový systém, elektricky poháňaný so stabilným výkonom, pozostáva hlavne z koľaje, závesného nosiča, hnacieho zariadenia a inteligentného riadiaceho systému. Prijíma inštal...
See Details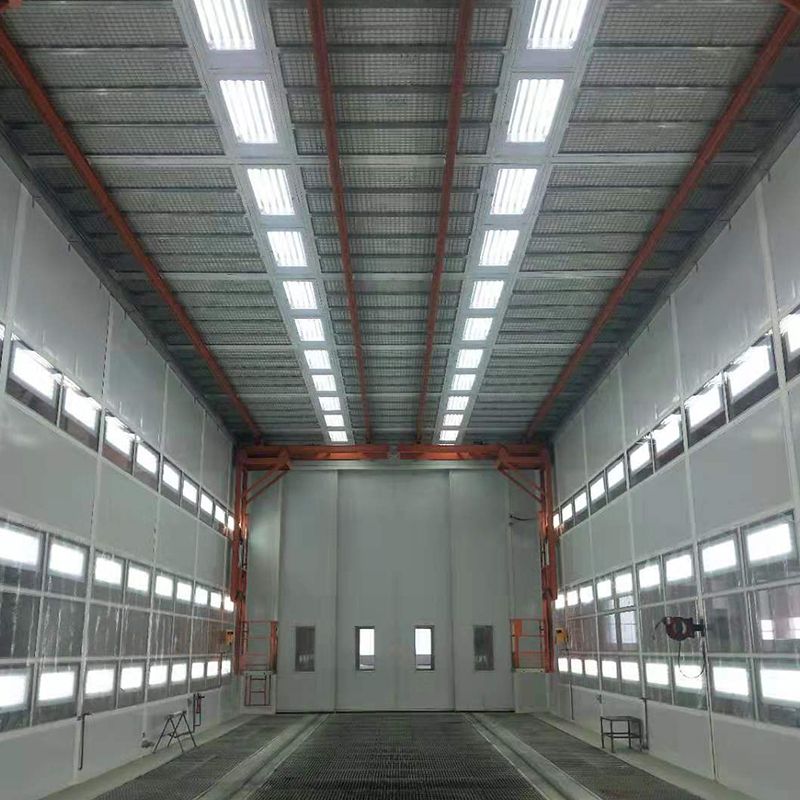
Striekacia kabína pre ťažké vozidlá je rozsiahla profesionálna lakovňa, špeciálne navrhnutá pre nadrozmerné a ťažké zariadenia. Vďaka výkonnej cirkulácii vzduchu, vykurovaciemu systému a viacstupňo...
See Details
Výsuvná mobilná striekacia a brúsna kabína je flexibilné, priestorovo úsporné a multifunkčné lakovacie pracovisko. S teleskopickou pohyblivou konštrukciou a integrovaným systémom filtrácie prachu a...
See Details
Vysokoúčinný vzduchový filter Bavlna je základný komponent na čistenie vzduchu, vyrobený hlavne z vysokokvalitných vláknitých materiálov. Má jemné a husté filtračné póry, silnú adsorpčnú kapacitu, ...
See Details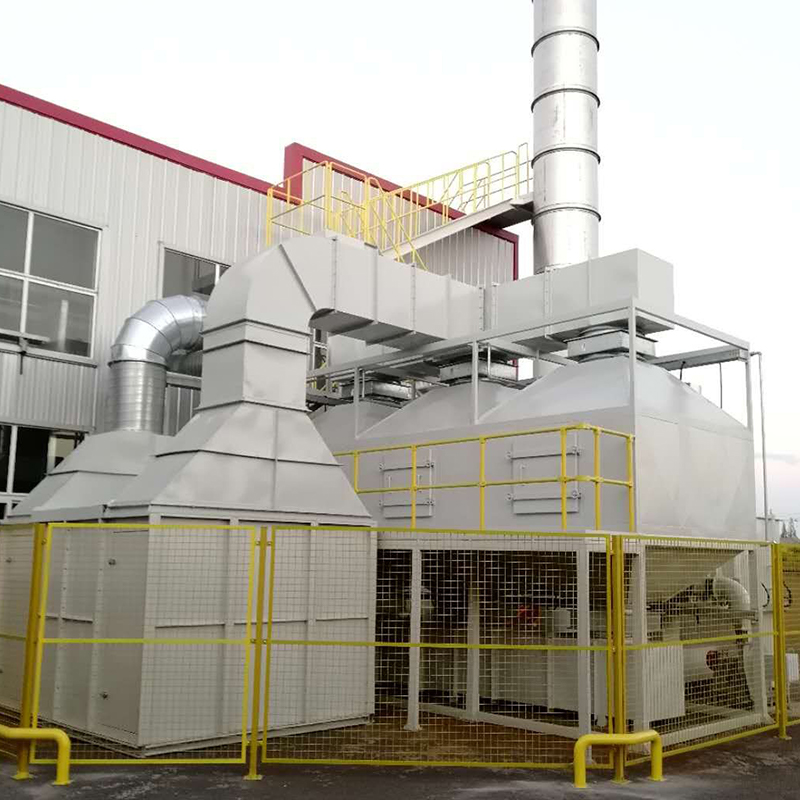
Zariadenia na spracovanie odpadových plynov, elektricky poháňané so stabilným výkonom, pozostávajú najmä z odsávača plynu, filtra na čistenie, ventilátora, riadiaceho systému a zariadenia na vypúšť...
See Details
Všeobecný závesný dopravníkový systém, elektricky poháňaný so stabilným výkonom, pozostáva hlavne z koľaje, závesného nosiča, hnacieho zariadenia a inteligentného riadiaceho systému. Prijíma inštal...
See DetailsVytvorte si vlastný priemyselný náterový systém
Pošlite nám informácie o vašom obrobku, výrobnej kapacite, procese povrchovej úpravy, usporiadaní dielne a environmentálnych požiadavkách. Yueze vám pomôže vyhodnotiť váš projekt a vyvinie vhodné riešenie na nanášanie, dopravu, sušenie a úpravu životného prostredia.
Hlavné menu
Produkty
Kontaktujte nás
Adresa spoločnosti:
č. 12, Park Avenue, Shanggang Industrial Park, Jianhu, Yancheng City, Jiangsu Province
Napíšte nám hneď teraz!

Sledujte nás: