
Profesionálna elektroforézna linka špeciálne navrhnutá na výrobu a renováciu kabín nákladných vozidiel, použiteľná pre rôzne typy kabín nákladných vozidiel (kabína pre ťažké nákladné vozidlá, kabín...
See Details
Yueze Environmental Protection poskytuje komplexné riešenia priemyselnej povrchovej úpravy vyhovujúce požiadavkám s profesionálnou technológiou a jemným remeselným spracovaním.
 Získajte otázky
2026-08-07
Elektroforetický povlak , často nazývaný e-povlak alebo elektropovlak, je proces nanášania farby, ktorý využíva elektrický prúd na nanášanie nabitých častíc farby na kovový substrát ponorený do poťahovacieho kúpeľa na báze vody. Elektrické pole poháňa častice farby smerom k obrobku, výsledkom čoho je rovnomerný tenký film, ktorý pokrýva každý povrch, vrátane zapustených oblastí, hrán, závitových otvorov a vnútorných dutín, ktoré lakovanie striekaním často úplne chýba.
Tento proces sa vykonáva na an Elektroforetická lakovacia linka , automatizovaný výrobný systém, ktorý postupne presúva diely cez čistenie, predúpravu, poťahovanie, oplachovanie a vytvrdzovanie. Tieto linky sú široko používané pri výrobe automobilov, spotrebičov a priemyselných zariadení, pretože kombinujú vysokú konzistenciu pokrytia so silnou odolnosťou proti korózii, pričom často dosahujú variácie hrúbky filmu v rozmedzí niekoľkých mikrónov na celej časti.
Stručne povedané, elektroforetické nanášanie je menej o striekaní farby na povrch a viac o použití elektrochémie na natiahnutie kontrolovaného, samoobmedzujúceho filmu na každú vodivú oblasť dielu, čo je presne dôvod, prečo sa stalo predvolenou metódou konečnej úpravy dielov, ktoré musia prežiť roky vystavenia životnému prostrediu.
Aby ste pochopili, prečo elektroforetický povlak poskytuje také konzistentné výsledky, pomôže vám pozrieť sa na základnú elektrochémiu. Častice živice farby sú formulované tak, aby niesli elektrický náboj, keď sú rozptýlené vo vode. Keď sa medzi obrobok a elektródu vo vnútri kúpeľa aplikuje jednosmerné napätie, tieto nabité častice migrujú cez kvapalinu smerom k opačne nabitému povrchu, jav známy ako elektroforéza.
Keď sa častice farby dostanú na kovový povrch, stratia svoj náboj a koagulujú do pevného filmu. Táto fólia je elektricky izolujúca, takže keď hrubne, stále viac odoláva ďalšiemu toku prúdu do tejto oblasti. Praktickým výsledkom je a samoobmedzujúci depozičný proces : tenké miesta pokračujú v priťahovaní farby rýchlejšie ako už natreté miesta, čím sa prirodzene vyrovná hrúbka filmu po celej časti bez zásahu operátora.
Konvenčné striekanie do značnej miery závisí od zručnosti operátora a uhla pištole, čo môže zanechať tenké pokrytie v rohoch alebo zapustených prvkoch. Pretože elektroforetické nanášanie sa riadi skôr elektrickým odporom než priamym nástrekom, zasahuje do škatúľ, zvarov a vŕtaných otvorov rovnako efektívne, ako pokrýva ploché vonkajšie panely.
Pri katodickom elektropovlakovaní slúži obrobok ako katóda, ktorá priťahuje kladne nabité častice farby. Táto metóda je dominantnou voľbou v automobilovej výrobe, pretože poskytuje vynikajúcu odolnosť proti korózii, vďaka čomu je štandardom pre panely karosérie vozidiel, komponenty podvozku a časti spodku karosérie, ktoré sú neustále vystavené vlhkosti, cestnej soli a teplotným výkyvom.
Pri anodickom elektropovlakovaní pôsobí obrobok ako anóda, ktorá priťahuje záporne nabité častice. Aj keď je anodický povlak menej odolný voči korózii ako katódové systémy, má vo všeobecnosti nižšiu cenu a zostáva vhodný pre všeobecné priemyselné diely, ktoré nečelia rovnakým požiadavkám na vystavenie ako automobilové komponenty, ako sú kryty vnútorných zariadení alebo málo používané kovové prípravky.
Rozhodnutie zvyčajne závisí od prostredia konečného použitia dielu. Časti určené na vonkajšiu expozíciu, vysokú vlhkosť alebo kontakt s vozovkou takmer vždy odôvodňujú dodatočné náklady na katódové systémy, zatiaľ čo vnútorné komponenty alebo komponenty s nízkou expozíciou môžu často dosiahnuť prijateľný výkon s anodickým povlakom pri nižších prevádzkových nákladoch.
An elektroforetická lakovacia linka je plne integrovaný systém a nie jediný stroj, ktorý kombinuje viacero fáz procesu, aby sa zabezpečil konzistentný povlak bez defektov na každej časti, ktorá ním prechádza. Každá fáza hrá odlišnú úlohu pri príprave, poťahovaní a dokončovaní kovového povrchu.
| Etapa | Účel |
|---|---|
| Odmasťovanie | Odstraňuje oleje a výrobné zvyšky z kovového povrchu |
| Predúprava / fosfátovanie | Vytvára konverzný náter, ktorý zlepšuje priľnavosť farby a odolnosť proti korózii |
| Elektropovlakovací kúpeľ | Nanáša rovnomerný náterový film pomocou elektrického prúdu |
| Oplach ultrafiltráciou | Obnovuje prebytočné pevné častice farby a opláchne voľne naviazané častice |
| Vytvrdzovacia pec | Tepelne vytvrdzuje náterový film, aby sa dosiahla plná tvrdosť a chemická odolnosť |
Automatizované dopravníkové alebo zdvíhacie systémy zvyčajne presúvajú diely cez každú fázu v pevnom cykle, čo umožňuje výrobcom udržiavať konzistentnú priepustnosť a opakovateľnú kvalitu náteru vo veľkých výrobných sériách. Časy cyklov sa líšia v závislosti od veľkosti dielu a dizajnu linky, ale mnohé výrobné linky sú skonštruované tak, aby spracovali niekoľko stoviek dielov za smenu pri zachovaní prísnych tolerancií hrúbky filmu.
Elektroforetické lakovacie linky sa používajú v širokej škále výrobných sektorov, kde sú kritickými požiadavkami na konečný produkt konzistentná kvalita povrchovej úpravy a odolnosť proti korózii. Špecifická konfigurácia linky, chémia kúpeľa a čas cyklu sú zvyčajne prispôsobené geometrii dielu a požiadavkám na výkon každého odvetvia.
| priemysel | Typická aplikácia |
|---|---|
| Automobilový priemysel | Panely karosérie, časti podvozku a komponenty spodku karosérie |
| Domáce spotrebiče | Kovové kryty na práčky, chladničky a rúry |
| Nábytok | Kovové rámy pre kancelársky a exteriérový nábytok |
| Priemyselné zariadenia | Kryty strojov a konštrukčné kovové komponenty |
| Elektrické kryty | Skrine a panely vyžadujúce dielektrickú ochranu a odolnosť proti korózii |
Dokonca aj dobre navrhnutý elektroforetická lakovacia linka môže spôsobiť chyby, ak sa chémia kúpeľa, napätie alebo kvalita predúpravy odchyľujú od špecifikácií. Pochopenie najbežnejších problémov pomáha výrobcom nastaviť lepšie riadenie procesov od začiatku.
Plynové bubliny vznikajúce počas elektrolýzy sa môžu zachytiť na povrchu dielu a zanechať malé dierky vo vytvrdnutom filme. Správne uhly natočenia dielov a riadený nárast napätia počas prvých sekúnd ponorenia pomáhajú plynu uniknúť skôr, ako sa zachytí vo formovacej fólii.
Zatiaľ čo elektropovlakovanie je vo svojej podstate samoobmedzujúce, slabé miešanie kúpeľa alebo nekonzistentná vodivosť môžu stále spôsobiť zmeny hrúbky. Pravidelná filtrácia kúpeľa a monitorovanie vodivosti zaisťujú predvídateľnosť depozície v celej nádrži.
Hlboké výklenky alebo úplne uzavreté dutiny môžu tieniť určité povrchy pred elektrickým poľom, čo má za následok tenkú alebo chýbajúcu vrstvu vo vnútri týchto oblastí. Návrhári liniek to riešia úpravou orientácie dielu, pridaním drenážnych otvorov alebo zvýšením času zotrvania geometricky zložitých dielov.
Výrobcovia, ktorí hodnotia elektroforetickú nanášaciu linku, by mali zvážiť kapacitu kúpeľa, rýchlosť dopravníka a počet fáz predúpravy na základe veľkosti ich dielu, objemu výroby a požiadaviek na konečnú úpravu. Spoločnosti vyrábajúce náterové zariadenia, ako je Yueze, navrhujú línie, ktoré možno škálovať od malých dielní až po veľkoobjemové automobilové systémy.
Medzi kľúčové faktory zvyčajne patrí presnosť regulácie teploty kúpeľa, regulácia napätia pre konzistentnú hrúbku filmu a účinnosť oplachovacieho systému, pretože tieto premenné priamo ovplyvňujú rovnomernosť povlaku a dlhodobú koróznu výkonnosť hotových dielov. Kupujúci by mali tiež posúdiť, ako ľahko sa linka integruje s existujúcimi fázami predúpravy alebo práškového lakovania, pretože mnohé zariadenia prevádzkujú elektropovlakovanie ako jeden krok v rámci širšieho viacstupňového dokončovacieho procesu.
Spotreba energie a požiadavky na čistenie odpadových vôd sú ďalšími praktickými úvahami, pretože elektroforetické lakovacie linky zahŕňajú nepretržité zahrievanie kúpeľa, používanie oplachovej vody a ultrafiltračné systémy, ktoré si vyžadujú neustálu údržbu, aby fungovali efektívne počas životnosti zariadenia.
Pochopenie týchto základov pomáha výrobcom zhodnotiť, či linka na elektroforetické lakovanie vyhovuje ich výrobným cieľom, najmä ak sú najvyššími prioritami odolnosť proti korózii, konzistencia povrchovej úpravy a dlhodobá životnosť dielov.
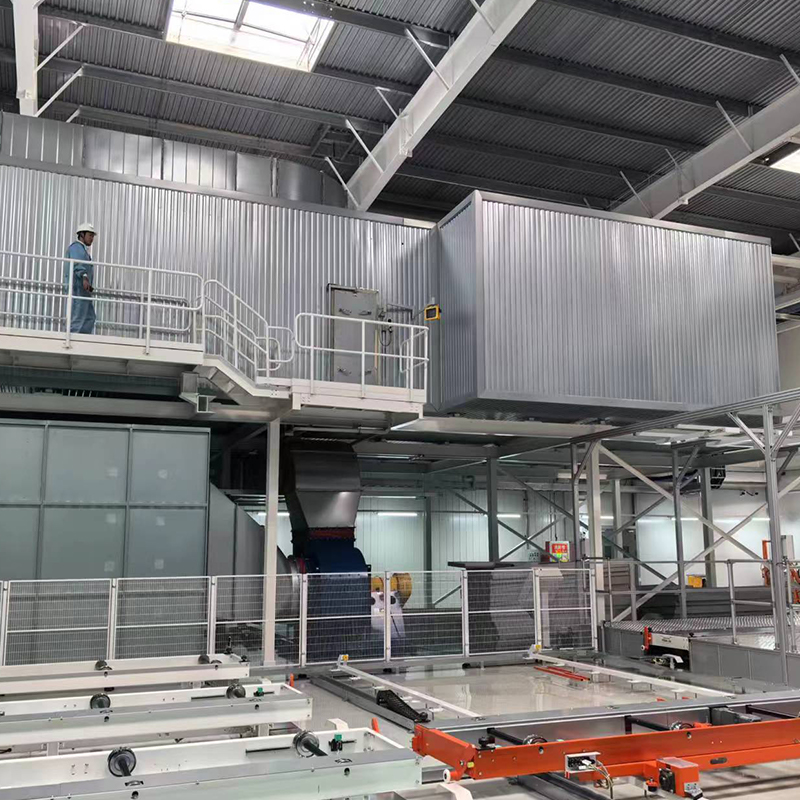
Profesionálna elektroforézna linka špeciálne navrhnutá na výrobu a renováciu kabín nákladných vozidiel, použiteľná pre rôzne typy kabín nákladných vozidiel (kabína pre ťažké nákladné vozidlá, kabín...
See Details
Profesionálna elektroforéza lakovacia linka špeciálne navrhnutá pre elektrické vozidlá (EV), použiteľná pre rôzne typy EV (osobné EV, komerčné EV, nové energetické logistické vozidlá) a komponenty ...
See Details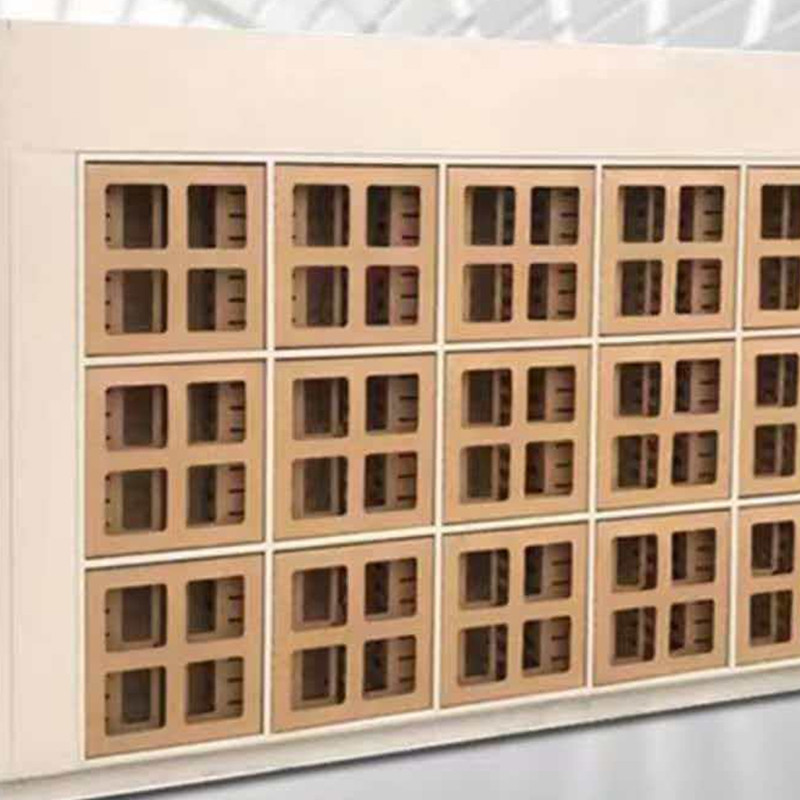
Cardboard Paint Arresto je profesionálne zariadenie na zachytávanie a filtrovanie maliarskej hmly, vyrobené hlavne z vysokokvalitnej vlnitej lepenky, filtračnej bavlny a vodeodolného náteru. Prijím...
See Details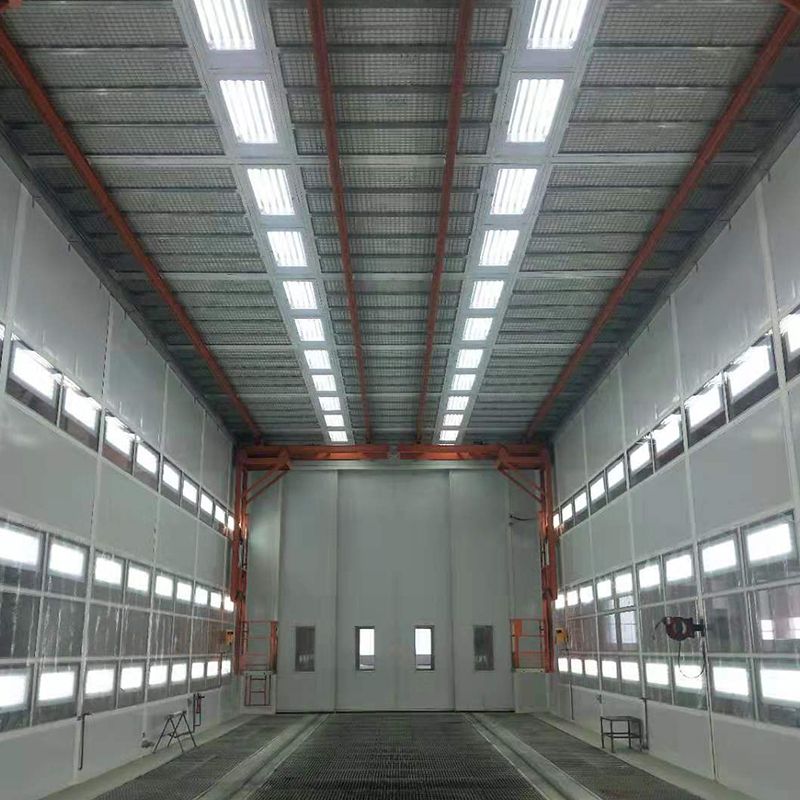
Striekacia kabína pre ťažké vozidlá je rozsiahla profesionálna lakovňa, špeciálne navrhnutá pre nadrozmerné a ťažké zariadenia. Vďaka výkonnej cirkulácii vzduchu, vykurovaciemu systému a viacstupňo...
See Details
Automatizačná linka valčekového stola, elektricky poháňaná so stabilným výkonom, zložená hlavne z vysoko kvalitných oceľových valcov, hnacieho motora a inteligentného riadiaceho systému. Prijíma in...
See Details
Profesionálna lakovacia linka určená na výrobu a renováciu karosérií nákladných vozidiel, použiteľná pre rôzne typy nákladných vozidiel (ťažké nákladné vozidlo, ľahké nákladné vozidlo, pick-up, dod...
See DetailsVytvorte si vlastný priemyselný náterový systém
Pošlite nám informácie o vašom obrobku, výrobnej kapacite, procese povrchovej úpravy, usporiadaní dielne a environmentálnych požiadavkách. Yueze vám pomôže vyhodnotiť váš projekt a vyvinie vhodné riešenie na nanášanie, dopravu, sušenie a úpravu životného prostredia.
Hlavné menu
Produkty
Kontaktujte nás
Adresa spoločnosti:
č. 12, Park Avenue, Shanggang Industrial Park, Jianhu, Yancheng City, Jiangsu Province
Napíšte nám hneď teraz!

Sledujte nás: