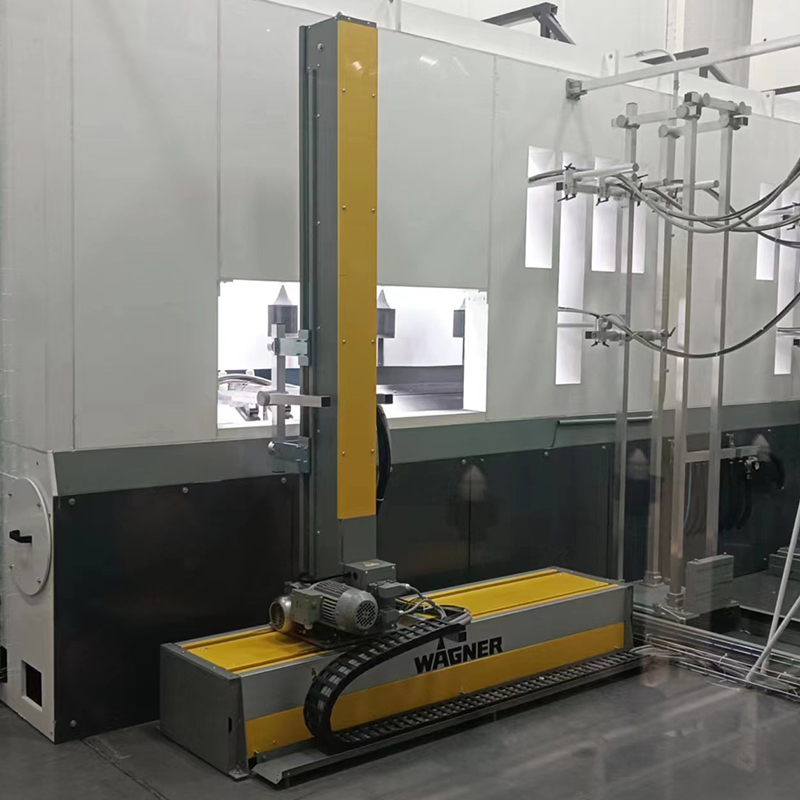
Kľúčové výhody linky na práškové lakovanie
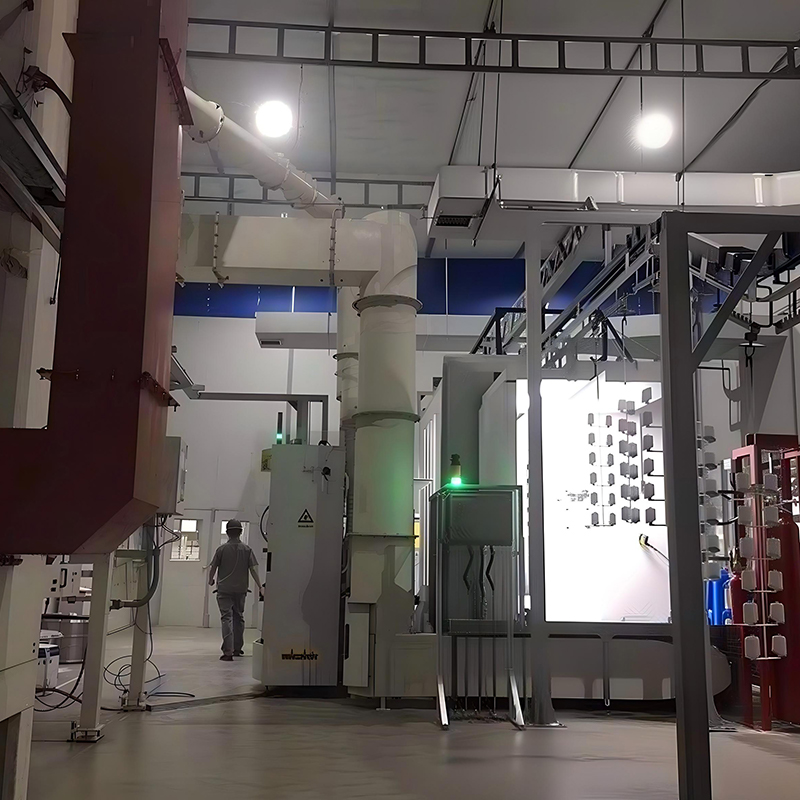
A Linka na práškové lakovanie integruje predúpravu, nanášanie prášku a vytvrdzovanie do jedného kontinuálneho procesu, čo umožňuje továrňam prejsť od holého kovu k hotovému potiahnutému dielu bez manuálneho presunu medzi samostatnými stanicami. V porovnaní s tekutým lakovaním produkuje práškové lakovanie minimálne emisie prchavých organických zlúčenín (VOC) a vytvára menej nebezpečného odpadu, pretože prestriekaný prášok sa dá zvyčajne získať a znova použiť, a nie zlikvidovať. Továrne, ktoré prechádzajú na plne integrovanú linku, často vidia vyššia kvalita náteru pri prvom prechode pretože podmienky predúpravy, aplikácie a vytvrdzovania zostávajú konzistentné od jedného obrobku k druhému, namiesto toho, aby sa menili ručnou manipuláciou medzi jednotlivými fázami.
Povlak vyrobený týmto procesom je tiež známy svojou silnou odolnosťou proti nárazu a korózii, čo je jeden z dôvodov, prečo sa linky na práškové lakovanie široko používajú pre automobilové diely, spotrebiče a vonkajšie zariadenia, ktoré musia odolať opakovanej manipulácii a vystaveniu životnému prostrediu.
Ako funguje automatizovaná linka na práškové lakovanie
An automatizovaná linka na práškové lakovanie zvyčajne pohybuje obrobkami v nasledujúcom poradí:
- Fáza predúpravy: odmasťovanie, oplachovanie a fosfátovanie pripravuje povrch na priľnavosť náteru;
- Fáza sušenia: odstraňuje zvyškovú vlhkosť predtým, ako dielec vstúpi do striekacej kabíny;
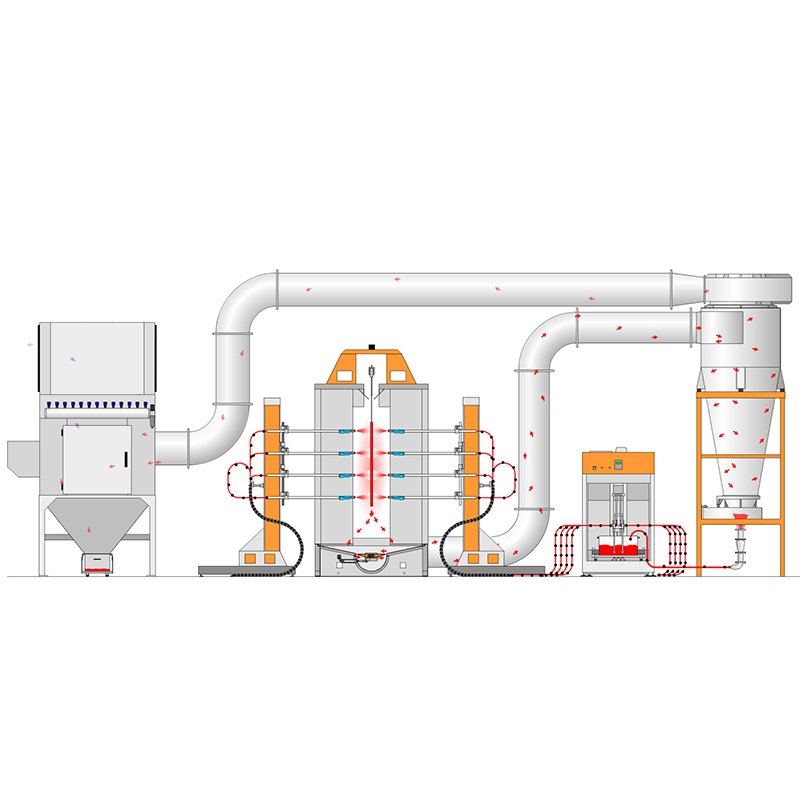
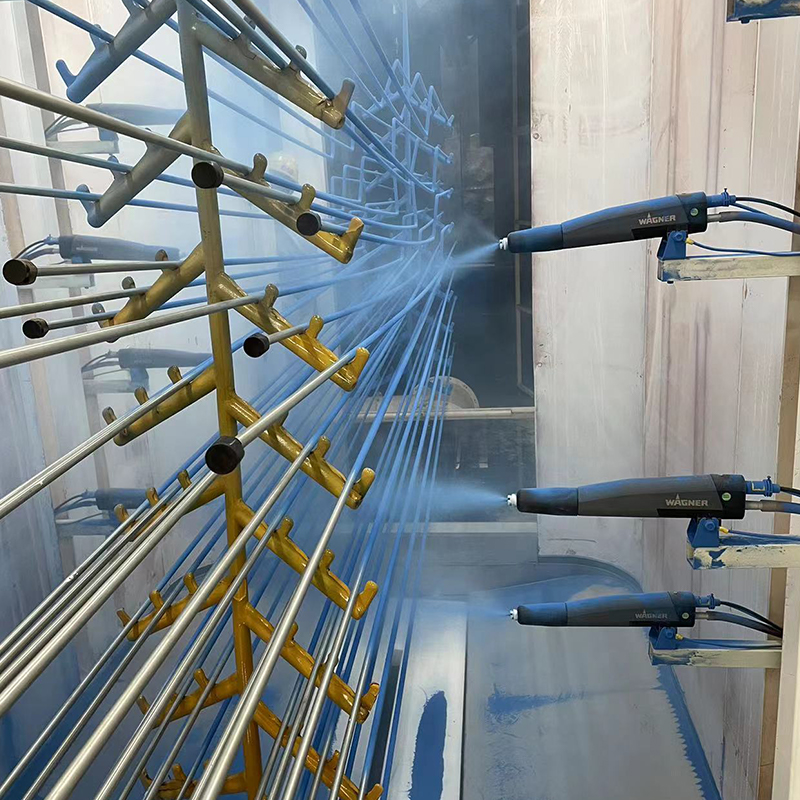
- Aplikácia prášku: elektrostatické pištole nanášajú nabité častice prášku rovnomerne po povrchu;
- Vytvrdzovacia pec: teplom sa prášok spojí do súvislého, odolného náterového filmu;
- Chladenie a kontrola: diely sa ochladia pred konečnými kontrolami kvality a vyložením.
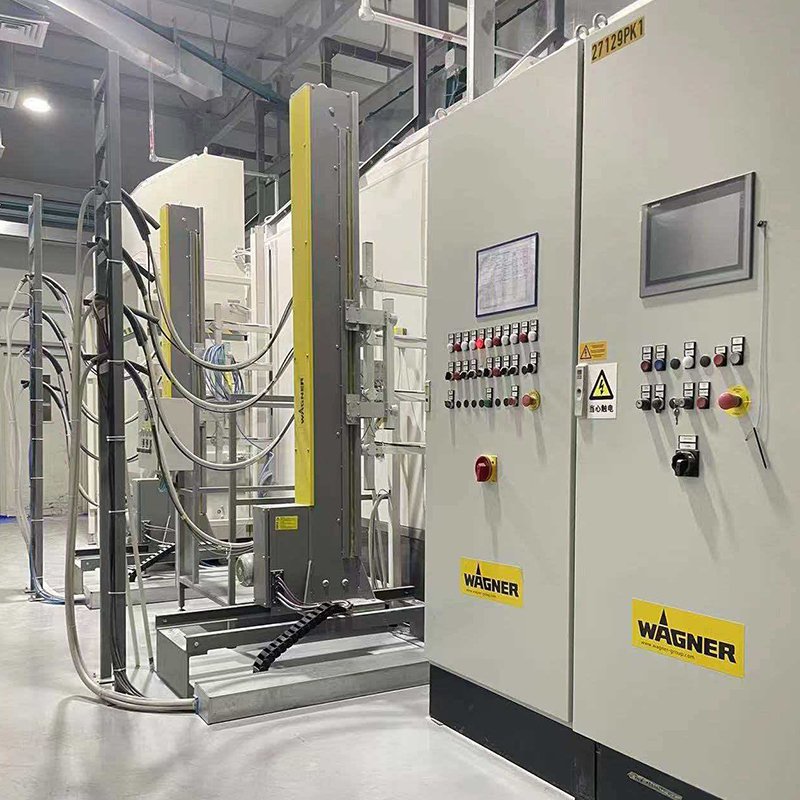
V automatizovanom nastavení, dopravníkové systémy a programovateľné logické riadiace jednotky (PLC) synchronizujú načasovanie medzi jednotlivými stupňami, čo umožňuje linke udržiavať stabilný čas cyklu, aj keď sa objem výroby zvyšuje.
Čo definuje efektívny proces povrchovej úpravy práškovým lakovaním
Konečné fázy lakovacej linky, často označované ako proces povrchovej úpravy práškového lakovania, určujú vzhľad a trvanlivosť, ktorú zákazníci nakoniec uvidia. Dôsledná regulácia teploty pece, správny čas vytvrdzovania a dôkladné chladenie pred manipuláciou, to všetko prispieva k jednotnému povrchu bez chýb. Jiangsu Yue Ze Environmental Protection Equipment Co., Ltd. so sídlom v Yancheng, Jiangsu, Čína, má rozlohu 35 000 metrov štvorcových so základným imaním 58 miliónov juanov a prináša viac ako 40 rokov skúseností v práškových lakovacích linkách, nových sériách sušenia s vysokým infračerveným žiarením a súvisiacich lakovacích zariadeniach. Od vývoja jednej z prvých závesných automatických lakovacích liniek pre liate bloky protizávažia v roku 2014 spoločnosť aplikovala tieto inžinierske skúsenosti na dokončenie projektov lakovacích liniek vo viacerých provinciách v Číne a na medzinárodných trhoch.
Referenčný stupeň linky na práškové lakovanie
Tabuľka: Základné stupne linky práškového lakovania a ich funkcia | Etapa | Funkcia | Vplyv na kvalitu |
| Predúprava | Čistenie a príprava povrchu | Určuje priľnavosť náteru |
| Aplikácia prášku | Elektrostatické nanášanie povlaku | Určuje hrúbku filmu a pokrytie |
| Vytvrdzovanie | Tepelná fúzia práškového filmu | Určuje životnosť a kvalitu povrchovej úpravy |
Často kladené otázky
Q1: Aké sú hlavné výhody a Linka na práškové lakovanie v porovnaní s tekutým lakovaním?
Linka na práškové lakovanie produkuje nižšie emisie VOC, umožňuje regeneráciu prestriekania na opätovné použitie a zvyčajne má za následok odolnejšiu povrchovú úpravu odolnejšiu voči nárazom v porovnaní s konvenčnými tekutými náterovými systémami.
Q2: Ako automatizácia zlepšuje konzistenciu v automatizovanej linke na práškové lakovanie?
Automatizácia udržuje konzistentný čas predúpravy, nanášanie prášku a teplotu vytvrdzovania naprieč každým obrobkom, čím znižuje kolísanie kvality, ktoré môže nastať, keď sa jednotlivé fázy spoliehajú na ručnú manipuláciu.
Q3: Aké faktory najviac ovplyvňujú konečnú kvalitu práškového lakovania?
Presnosť teploty vytvrdzovacej pece, primeraný čas vytvrdzovania a správne chladenie pred manipuláciou patria medzi najdôležitejšie faktory spolu s čistým a dobre pripraveným povrchom vstupujúcim do fázy nanášania.