
Linka na striekanie farieb je kompletný automatizovaný náterový systém vrátane procesov striekania, sušenia, vytvrdzovania a dopravy. Vyznačuje sa stabilnou prevádzkou, rovnomerným striekacím efekt...
See Details
Yueze Environmental Protection poskytuje komplexné riešenia priemyselnej povrchovej úpravy vyhovujúce požiadavkám s profesionálnou technológiou a jemným remeselným spracovaním.
 Získajte otázky
2026-08-14
Väčšina práškových náterov vytvrdzuje medzi 160 a 210 stupňov Celzia , pričom veľká väčšina štandardných termosetových polyesterových a epoxidových práškov vytvrdzuje pri 180 až 200 stupňoch Celzia 10 až 20 minút, keď samotný diel dosiahne túto teplotu. Práškové formulácie s nízkym vytvrdzovaním môžu skončiť pri teplote 120 až 150 stupňov Celzia, čo je dôležité, keď substráty citlivé na teplo, ako sú MDF, plasty alebo tenký hliník, prechádzajú linkou na práškové lakovanie. Číslo, ktoré v skutočnosti určuje dobré vytvrdzovanie, nie je nastavená hodnota pece, je to teplota kovu dielu, pretože pece sú nastavené vyššie ako cieľová teplota vytvrdzovania, aby sa zohľadnil čas zahrievania a hmotnosť dielu.
Práškové lakovanie sa nanáša ako suchý, elektrostaticky nabitý prášok a až po zahriatí sa stáva tvrdým súvislým filmom. Vo vnútri vytvrdzovacej pece práškovej lakovacej linky sa prášok najskôr roztopí a stečie do hladkej vrstvy, potom sa chemicky zosieťuje, čím sa vytvorí konečný odolný povlak. Ak je teplota príliš nízka alebo doba zotrvania príliš krátka, fólia sa nikdy úplne nezosieťuje a zanechá mäkký, kriedový alebo ľahko poškriabaný povrch, aj keď diel vyzerá ako potiahnutý, keď opustí rúru.
Každý výrobca prášku zverejňuje plán vytvrdzovania ako dvojicu čísel, teplotu a čas, napríklad 200 stupňov Celzia počas 10 minút meraných na kovovom povrchu. Obe čísla sú spojené a jedno bez druhého nemožno posudzovať. Súčiastka, ktorá dosiahne iba 180 stupňov Celzia, môže stále správne vytvrdnúť, ak sa tam ponechá dlhší čas, a preto sa dĺžka pece a rýchlosť dopravníka na linke na práškové lakovanie počítajú podľa hmotnosti súčiastky, nie len okolo cieľovej teploty.
Požiadavky na vytvrdzovanie sa líšia podľa chémie a výber správneho prášku pre danú aplikáciu často závisí od prispôsobenia teploty vytvrdzovania substrátu a kapacity výrobnej linky.
| Prášková chémia | Typická vytvrdzovacia teplota | Typický čas zotrvania |
|---|---|---|
| Štandardný TGIC polyester | 180 až 200 stupňov Celzia | 10 až 15 minút |
| Epoxidový prášok | 160 až 190 stupňov Celzia | 10 až 20 minút |
| Hybridný epoxidový polyester | 170 až 190 stupňov Celzia | 10 až 15 minút |
| Low Cure Polyester | 120 až 150 stupňov Celzia | 15 až 25 minút |
Správna odpoveď na to, akú teplotu potrebujete na práškové lakovanie, vždy závisí od toho, z čoho je diel vyrobený, nielen od toho, aký prášok je v násypke. Spustenie substrátu nad jeho bezpečný limit môže deformovať, odfarbiť alebo oslabiť materiál, aj keď samotný náter dokonale vytvrdne.
Vytvrdzovacia pec je jedinou najdôležitejšou stanicou na práškovej lakovacej linke pre trvalé dosiahnutie správnej teploty. Pec, ktorá je nastavená príliš horúca na začiatku a príliš studená na konci dráhy dopravníka, produkuje nekonzistentné výsledky vytvrdzovania v celej dávke, aj keď každá časť dostala rovnaký nominálny prášok a nastavenú hodnotu.
Mnoho priemyselných pecí na modernej linka práškového lakovania použite viacero vyhrievacích zón, takže teplota vzduchu môže stúpať postupne, namiesto toho, aby bol diel okamžite ohriaty, čo znižuje riziko odlupovania povrchu predtým, ako jadro dielu dosiahne teplotu.
Rovnomerná distribúcia prúdu vzduchu v komore pece zabraňuje vzniku studených miest a preťaženie linky práškového lakovania príliš veľa dielmi zavesenými príliš blízko pri sebe blokuje cirkuláciu vzduchu a vytvára nevytvrdené časti na zatienenej strane dielov.
Rýchlosť dopravníka na práškovej lakovacej linke je nastavená na základe hmotnosti súčiastky a dĺžky pece tak, aby každá súčiastka strávila dostatok času pri teplote na dokončenie zosieťovacej reakcie, nielen dostatok času na prechod pecou.
| Problém | Príčina súvisiaca s teplotou |
|---|---|
| Kriedový alebo mäkký náter | Nevytvrdzujte nedostatočnou teplotou kovu alebo dobou zotrvania |
| Žltnutie alebo zmena farby | Pretvrdnutie v dôsledku nadmernej teploty pece alebo predĺženého času zotrvania |
| Dierky alebo povrchové bubliny | Rýchly nárast tepla spôsobujúci odplynenie pred stuhnutím fólie |
| Nerovnomerný lesk v celej dávke | Nekonzistentná teplota zóny pece alebo zablokované prúdenie vzduchu |
Odhadovanie nastavených hodnôt rúry je najčastejším dôvodom a linka práškového lakovania produkuje nekonzistentné výsledky, takže väčšina kvalitných programov skôr overuje skutočnú teplotu dielu, než aby dôverovala samotnému displeju rúry.
Štandardné hliníkové diely dobre vytvrdzujú pri normálnom rozsahu 180 až 200 stupňov Celzia, ale tenké výlisky niekedy využívajú o niečo nižšiu nastavenú hodnotu pece spojenú s dlhšou dobou zotrvania, aby sa predišlo deformácii tepla.
Áno, práškové formulácie s nízkym vytvrdzovaním sú navrhnuté tak, aby úplne zosieťovali pri 120 až 150 stupňoch Celzia, čo je štandardná voľba pre drevo, plasty a iné substráty citlivé na teplo prevádzkované na linke práškového lakovania.
Prášok sa roztopí a bude tiecť, ale nebude úplne zosieťovaný, pričom zanechá povlak, ktorý vyzerá ako hotový, ale zlyhá pri testovaní priľnavosti, tvrdosti a chemickej odolnosti.
Väčšina štandardných práškov potrebuje 10 až 20 minút, keď samotná kovová súčiastka dosiahne cieľovú teplotu a presné číslo je vždy uvedené v technickom liste výrobcu prášku.
Hrúbka dielu sa mení, ako dlho trvá dosiahnutie cieľovej teploty, a nie samotnej cieľovej teploty, takže ťažšie diely potrebujú dlhšiu dobu zotrvania v peci alebo nižšiu rýchlosť dopravníka na linke práškového lakovania, aby dosiahli úplné vytvrdnutie.

Linka na striekanie farieb je kompletný automatizovaný náterový systém vrátane procesov striekania, sušenia, vytvrdzovania a dopravy. Vyznačuje sa stabilnou prevádzkou, rovnomerným striekacím efekt...
See Details
Široko používané v kovových obrobkoch, ako je hardvér, automobilové diely, strojárske stroje, kovový nábytok, umelecké poklopy, komunálne zariadenia a presné komponenty, vhodné na hromadnú a štanda...
See Details
Profesionálna elektroforéza lakovacia linka špeciálne navrhnutá pre elektrické vozidlá (EV), použiteľná pre rôzne typy EV (osobné EV, komerčné EV, nové energetické logistické vozidlá) a komponenty ...
See Details
Profesionálna lakovacia linka určená na výrobu a renováciu karosérií nákladných vozidiel, použiteľná pre rôzne typy nákladných vozidiel (ťažké nákladné vozidlo, ľahké nákladné vozidlo, pick-up, dod...
See Details
Profesionálna striekacia linka určená na výrobu a údržbu motorov, použiteľná pre rôzne typy motorov (benzínový motor, naftový motor, motor elektrického vozidla). Hlavné typy: linka na striekanie bl...
See Details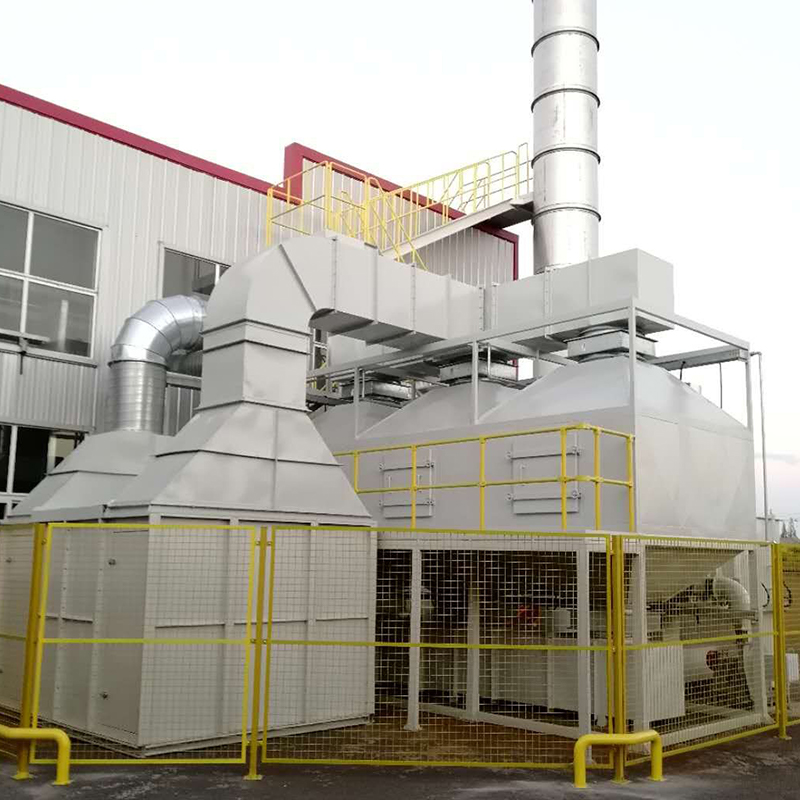
Zariadenia na spracovanie odpadových plynov, elektricky poháňané so stabilným výkonom, pozostávajú najmä z odsávača plynu, filtra na čistenie, ventilátora, riadiaceho systému a zariadenia na vypúšť...
See DetailsVytvorte si vlastný priemyselný náterový systém
Pošlite nám informácie o vašom obrobku, výrobnej kapacite, procese povrchovej úpravy, usporiadaní dielne a environmentálnych požiadavkách. Yueze vám pomôže vyhodnotiť váš projekt a vyvinie vhodné riešenie na nanášanie, dopravu, sušenie a úpravu životného prostredia.
Hlavné menu
Produkty
Kontaktujte nás
Adresa spoločnosti:
č. 12, Park Avenue, Shanggang Industrial Park, Jianhu, Yancheng City, Jiangsu Province
Napíšte nám hneď teraz!

Sledujte nás: