




Ako Linka automatizácie valčekových stolov Výrobca a Linka automatizácie valčekových stolov továreň, Jiangsu Yue Ze Environmental Protection Equipment Co., Ltd. so sídlom v Yanchen, Jiangsu, Čína, s rozlohou 35 000 metrov štvorcových a základným imaním 58 miliónov jüanov, s viac ako 40-ročnými skúsenosťami v práškových lakovacích linkách; montážnych linkách na elektromobily; výrobných linkách na autobusy so zásuvkovým typom; striekacích linkách na protizávažia automobilov; kabínach na striekanie a vypaľovanie laku karosérií; brúsniach na veľké diely; kabínach na lakovanie a vypaľovanie; zariadeniach na úpravu odpadových plynov; nových sériách sušenia s vysokým infračerveným žiarením; automatizovaných dopravných linkách na logistiku protizávaží; a podobne.
V roku 2014 sme boli úplne prvou továrňou, ktorá vytvorila závesnú automatickú lakovaciu linku na liatinové protizávažia, vrátane kompletného súboru návrhov od konečnej úpravy a leštenia odliatkov až po linku základného + vrchného laku odliatkov. Výrobky pokrývajú rôzne lakovacie procesy pre veľké, stredné a malé diely. Projekty sú rozmiestnené po rôznych provinciách v krajine a v mnohých krajinách. Máme mnoho významných úspechov a bohaté skúsenosti v tomto odvetví. Máme dokonalé vybavenie na dodávanie kvalitných zariadení našej globálnej sieti zákazníkov. Väčšina našich strojov je špeciálne prispôsobená na splnenie náročných požiadaviek zákazníkov na obrábanie. Naše vývojové a konštrukčné schopnosti nám umožňujú rýchlo a efektívne reagovať na požiadavky klientov. Naše vývojové a konštrukčné schopnosti nám umožňujú rýchlo a efektívne reagovať na požiadavky klientov. Tešíme sa na vašu návštevu a spoluprácu!
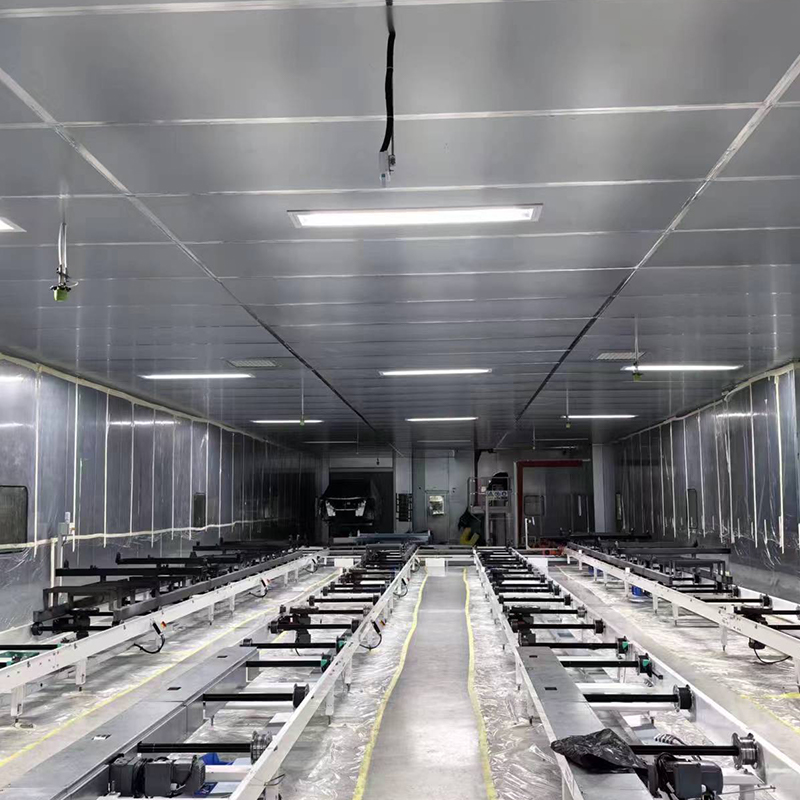
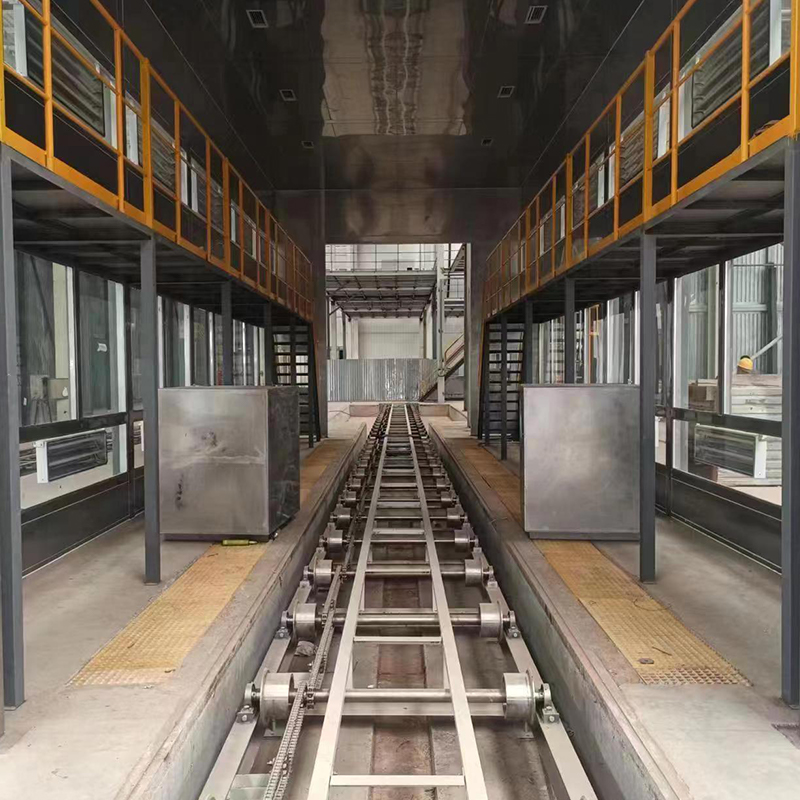
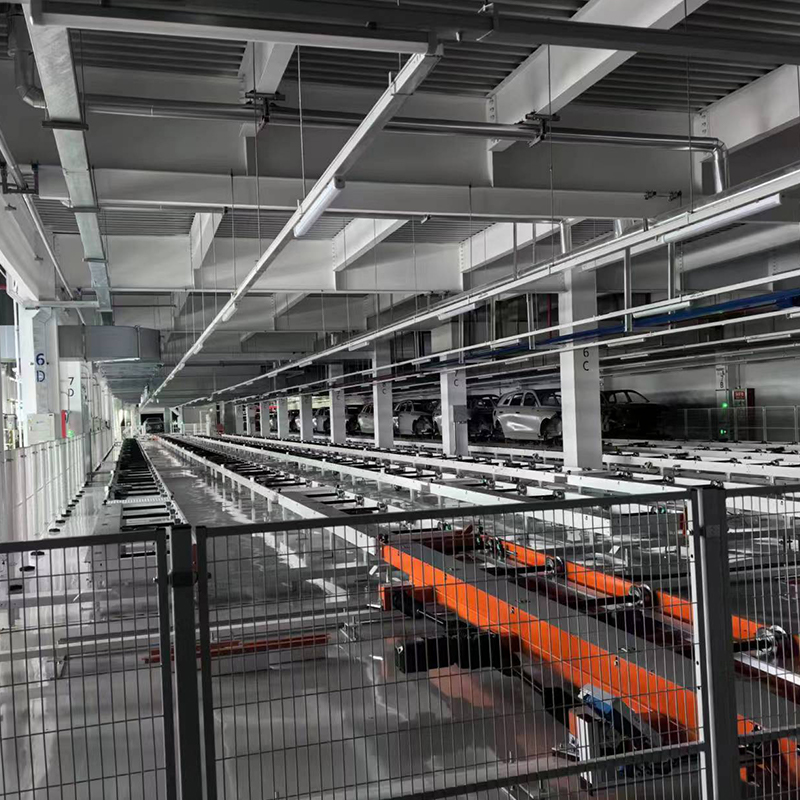
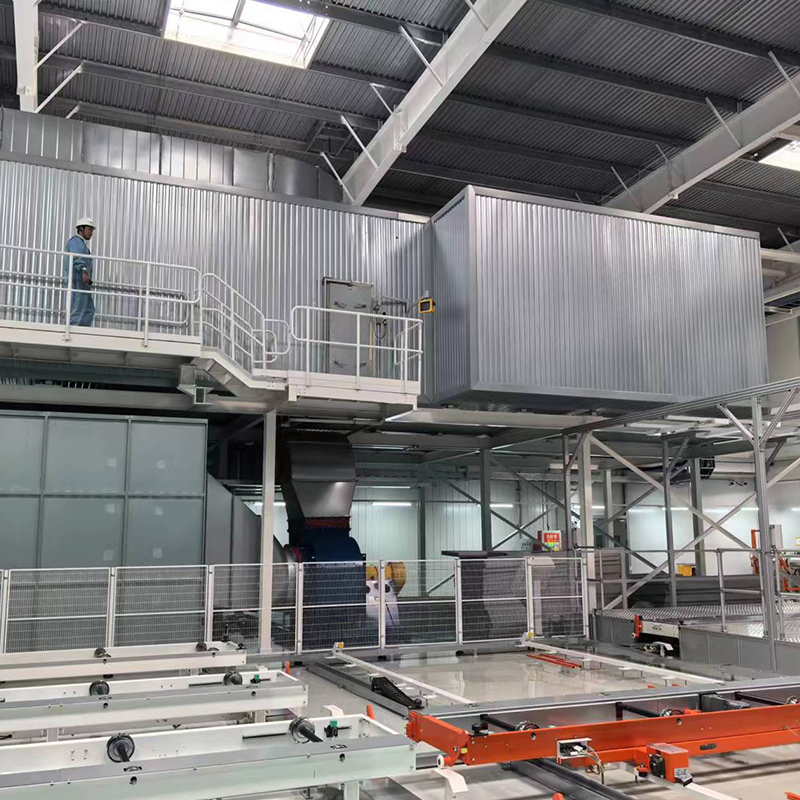
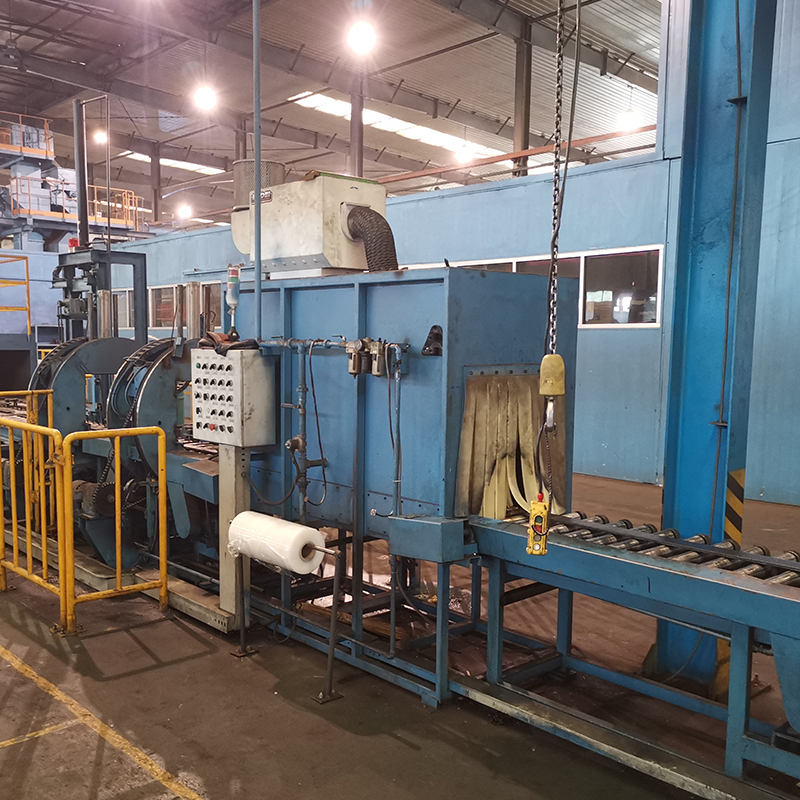
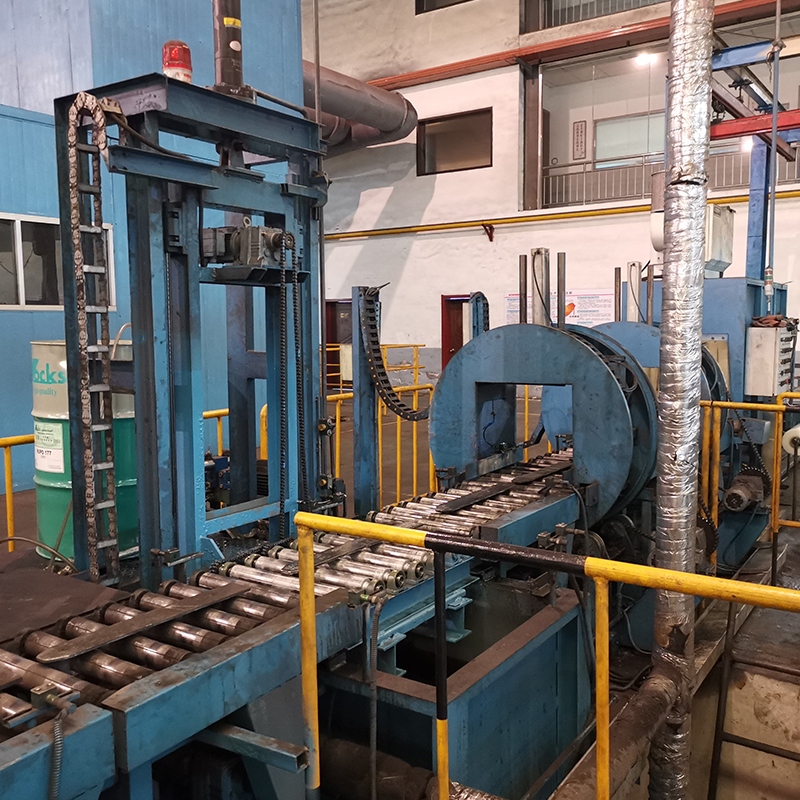
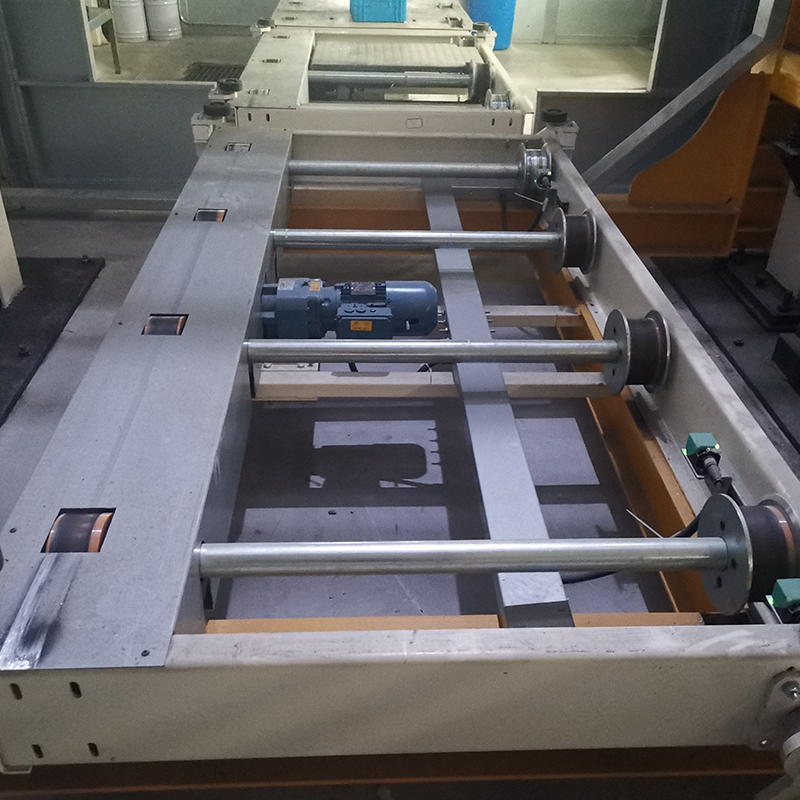
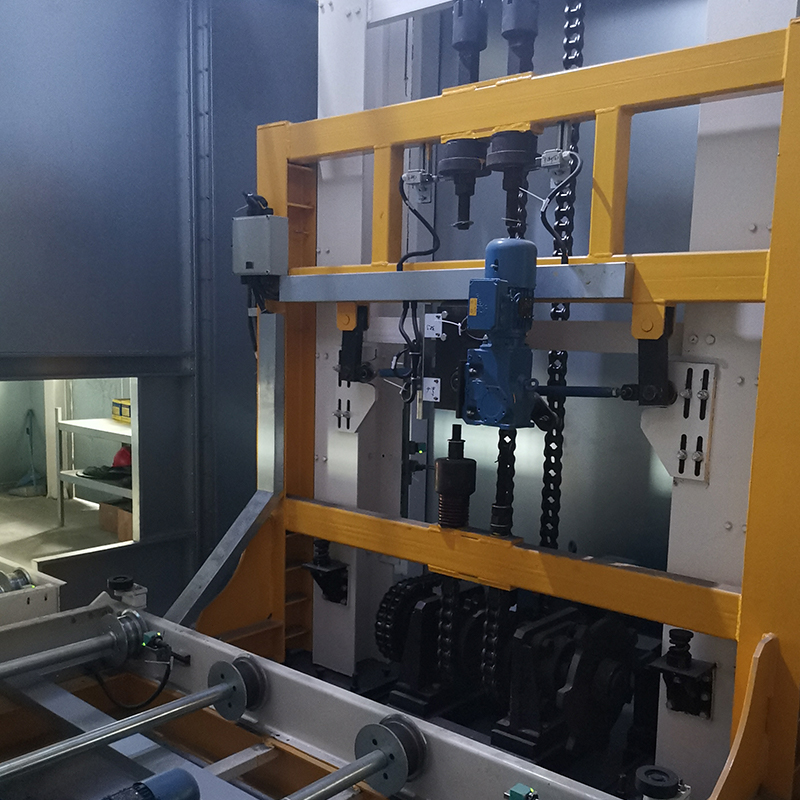
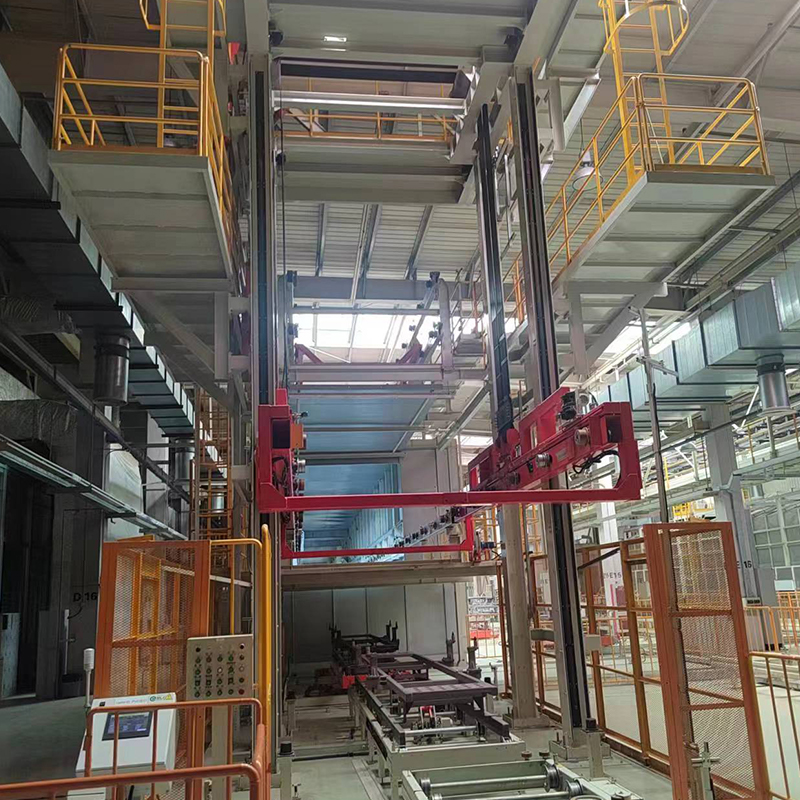
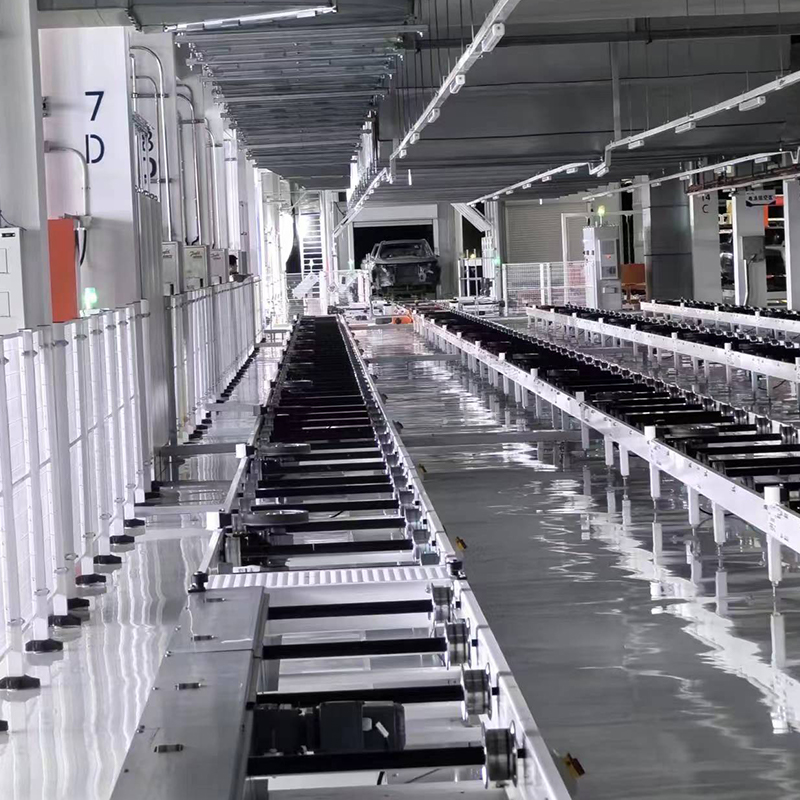
Automatizačná linka valčekového stola, elektricky poháňaná so stabilným výkonom, zložená hlavne z vysoko kvalitných oceľových valcov, hnacieho motora a inteligentného riadiaceho systému. Prijíma inštaláciu na podlahu, šetrí priestor a ľahko sa integruje do usporiadania dielne, s nastaviteľnou rýchlosťou dopravy, silnou nosnosťou, hladkou a tichou prevádzkou, vhodný na nepretržitú dopravu rôznych materiálov (dielov, balíkov, ťažkých obrobkov) a podporuje neštandardné prispôsobenie podľa rýchlosti dopravy, zaťaženia a priestoru na mieste.


