
Všeobecný závesný dopravníkový systém, elektricky poháňaný so stabilným výkonom, pozostáva hlavne z koľaje, závesného nosiča, hnacieho zariadenia a inteligentného riadiaceho systému. Prijíma inštal...
See Details
Yueze Environmental Protection poskytuje komplexné riešenia priemyselnej povrchovej úpravy vyhovujúce požiadavkám s profesionálnou technológiou a jemným remeselným spracovaním.
 Získajte otázky
2026-10-16
Prášková farba je taký náterový materiál: živica, pigment a prísady sa zmiešajú, vytláčajú, chladia a melú na jemný prášok, ktorý obsahuje žiadne odstránenie . Prášok sa nastrieka na uzemnenú kovovú časť, drží sa na mieste elektrostatickou príťažlivosťou, potom sa roztaví a vytvrdí v peciach do tvrdého súvislého filmu. Počas nanášania sa nič neodparuje, a preto jedna vrstva zvyčajne pristane v hrúbke 60 až 120 mikrometrov, čo je dvoj- až štvornásobok hrúbky štandardnej tekutej farby.
To je stručná odpoveď. Na praktickej odpovedi záleží viac, keď uvádzate súčiastku alebo kupujete linku, pretože suchá povaha materiálu poháňa všetko po prúde: zavesenie súčiastky, kontrola hrúbky fólie, čas zmeny farby a množstvo materiálu, ktoré zhodnotíte namiesto toho, aby ste ho vyhodili.
Prášková farba je formulovaný náter, nie jedna chemikália. Typický termosetový prášok sa rozpadá približne takto:
Zmes sa vytlačí za horúca, ochladí sa na krehký plát a melie sa na 20 až 60 mikrometrov. Distribúcia veľkosti častíc je detail, ktorý využíva len zriedka, ale vždy cíti: veľmi jemný prenos a vytvára prach, zatiaľ čo príliš veľké častice vytvárajú drsný povrch s pomarančovou kôrou.
Postup je pevná. Skrátenie začiatku sa zvyčajne prejavuje ako strata adhézie alebo dierky v priebehu týždňov, nie rokov.
Oba majú rovnaký názov, ale v rúre sa správajú odlišne a tento rozdiel rozhoduje o opraviteľnosti, hrúbke a cene za diel.
| Nehnuteľnosť | Termosetový prášok | Termoplastický prášok |
|---|---|---|
| Mechanizmus liečby | Chemické zosieťovanie; nemožno znovu roztaviť | Iba tavenina a tečenie; možno pretaviť |
| Hrúbka filmu | 60 až 120 mikrometrov v jednej vrstve | 250 až 1000 mikrometrov, často viacprechodové |
| Oprava | ťažké; časť sa odizoluje a nanesie nový náter | Možno lokálne pretaviť |
| Typické materiály | Epoxid, polyester, hybrid, polyuretán, fialový polymér | Nylon, PVC, výber |
| Najlepšie sedí | Spotrebiče, automobilové diely, architektonické profily | Ochrana rúr, regálov, chemikáliám a silnému opotrebovaniu |
Najlepšia odolnosť proti korózii a chemikáliám, najhoršia UV stabilita. Vo vonkajšom prostredí sa očakáva kriedovanie, preto ho uchovávajte vo vnútri: nádrže, skrine, rámy strojov, časti pod kapotou.
Predvolený vonkajší prášok. Dobrá stálosť UV žiarenia a lesku, jednoduchý mechanický výkon, široký rozsah farieb.
Kompromis pre interiérový tovar: hladší tok, nižšie náklady a lepší vzhľad ako rovný epoxid na nábytku a regáloch.
Vonkajšia odolnosť s hladším, tenšie vyzerajúcim povrchom ako polyester bežný na kolesách a architektonických kovoch.
Živica architektonickej kvality, ktorá si zachováva farbu a lesk po celé desaťročia. Stojí niekoľkonásobne viac ako polyester, preto si svoje miesto získava na fasádach a dobrých exteriéroch.
Prášok nie je univerzálnou náhradou za mokrú farbu. Vyniká na vodivých, tepelne odolných kovových častí vyrobených v objeme a bojuje inde.
Odliatky a protizávažia sú klasickou práškovou vrstvou, ale treba otryskanie, niekedy predpečenie na zastavenie odplynenia dier, potom základný náter a vrchný náter na súvislej linke. Preto venovaný zlievárenské a protizávažné náterové riešenia sú skôr na automatizovaných linkách než na ručnom striekaní postavené.
Prášková farba nie je pevná, ale prášková linka nie je bez emisií. Búdka uvoľňuje prášok, ktorý sa musí vzdušniť, filtre náplne cyklicky musia byť dimenzované na počet pištolí a vytvrdzovacia pec odnáša oleje, vlhkosť a zvyšky spojív, ktoré vykypujú z odliatkov a zváraných výrobkov.
Hardvér zhody je dôležitý rovnako ako pištole: správne dimenzovaný zber prachu na odsávanie v kabíne, posledný stupeň filtra na ochranu výfukových plynov a tam, kde to vyžaduje miestne pravidlá, čistenie odpadových plynov na komíne pece. Poddimenzovaná extrakcia je najčastejšou príčinou hrubého povrchu, pretože prášok, ktorý mal byť zachytený, sa pred vytvrdením usadí na diele.
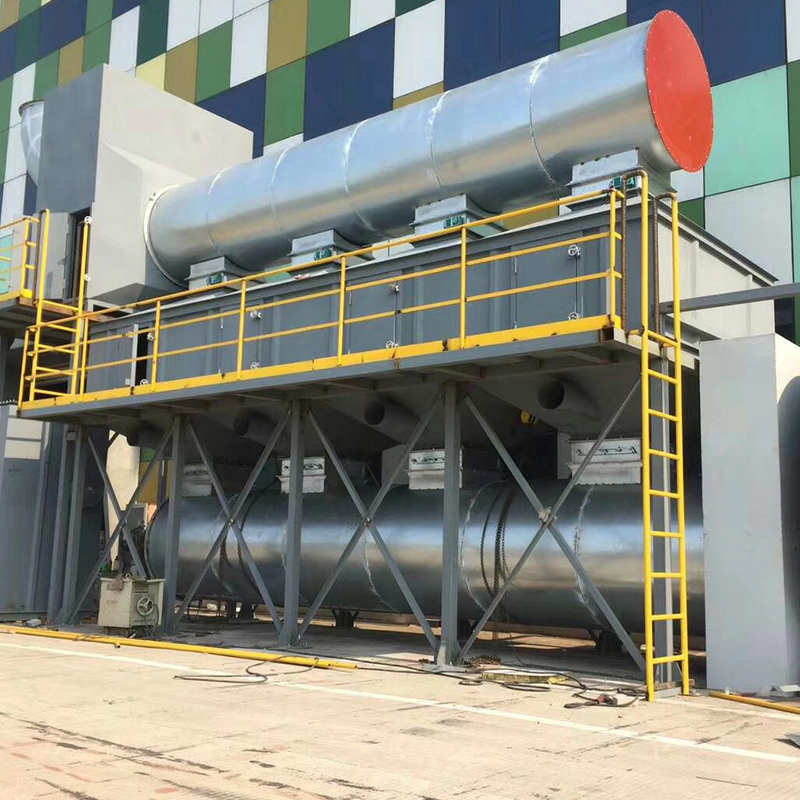 Spracovanie priemyselných odpadových plynov pre linky na práškové lakovanie Vlastný systém výfukových plynov pre náterové a lakovacie operácie, využitie zberu, filtra, ventilátora, ovládacie prvky a vypúšťanie na zníženie znečistenia dielne. Zobraziť produkt →
Prášková linka je reťaz zosúladených a najslabšia stanica nastavuje výkon: predúprava, súšiareň, prášková kabína s regeneráciou, vratné zariadenia alebo roboty nesúce pištole, vytvrdzovacia pec, chladenie a dopravný prostriedok, ktorý sa cez všetky pohybuje konštantnou rýchlosťou. Ovládacie prvky spájajú stanice dohromady, takže teplota rúry, rýchlosť linky a nastavenia pištole zostávajú v kroku.
Keď stojíte nový rad alebo upgrade, na zozname kompletného vybavenia záleží viac ako na hlavnej cene zbrane. Oplatí sa to porovnať aké vybavenie má linka na výrobu náterov predtým, ako zvážite ponuky od rôznych dodávateľov.
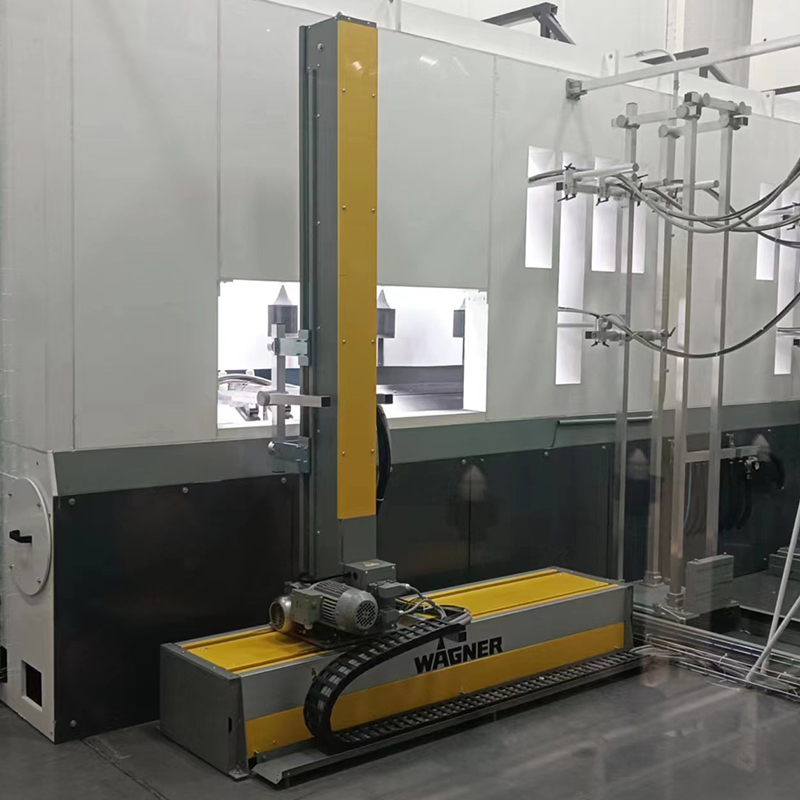 Zákazková linka na práškové lakovanie kovových obrobkov Zákazková lakovacia linka na hromadné kovové diely s predúpravou, nanášaním prášku, vytvrdzovaním a chladením; porovnajte jeho úplný zoznam vybavenia pre vylepšenia linky. Zobraziť produkt →
O tom, či sa prášková linka oplatí, rozhodujú dva prevádzkové detaily. Prvým je uzemnenie. Háčiky vytvrdzujú vrstvu vrstvy pozbierajú akonáhle kontaktný odpor stúpa, účinnosť prenosu klesá a hrúbka filmu sa mení od dielu k dielu. Sťahovanie hákov pyrolýzou, riadeným spaľovaním v čistiacej kabíne alebo peci, obnovuje kontakt oveľa rýchlejšie ako ručné brúsenie.
Druhým je prechod. Prechod z tmavej na svetlú farbu môže trvať 20 až 40 minút straty produkcie, ak kabína, hadice a násypky neboli požiadané na rýchle čistenie. Dizajn kabíny a rozloženie regenerácie určujú, koľko z tohto času získate späť pri každej zmene.
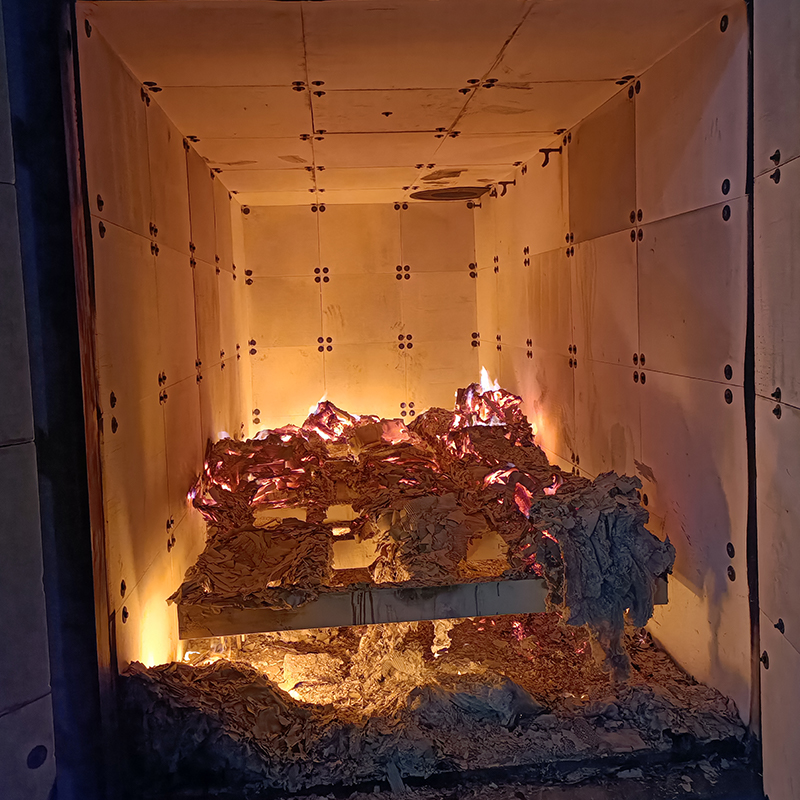 Pyrolýzna pec a čistiaca kabína pre náterové prípravky Odstraňuje starú farbu a odstrániť náter zo stojanov, hákov a prípravkov bez chemického odstraňovania, pomáha obnoviť kontakt a podporuje nové príslušenstvo. Zobraziť produkt →
Prášková farba je suchý náter bez obsahu rozpúšťadiel nastriekaný elektrostatický a vytvrdený do filmu, ktorý je hrubší, tvrdší a odolnejší skúšam ako väčšina tekutých náterov. Vyhovuje objemovým kovovým častiam, ktoré tolerujú vytvrdzovanie pri 180 až 200 stupňoch Celzia a možno ich zavesiť na dopravný prostriedok, a zle pasuje na substráty citlivé na teplo, ultratenké fólie a úlohy, ktoré menia farbu každých pár kusov.
Posudzujte skôr ako systém ako materiál. Kvalita predúpravy, uzemnenie, ovládanie pece a extrakcia rozhodujú o konečnom výsledku oveľa viac ako samotný prášok.
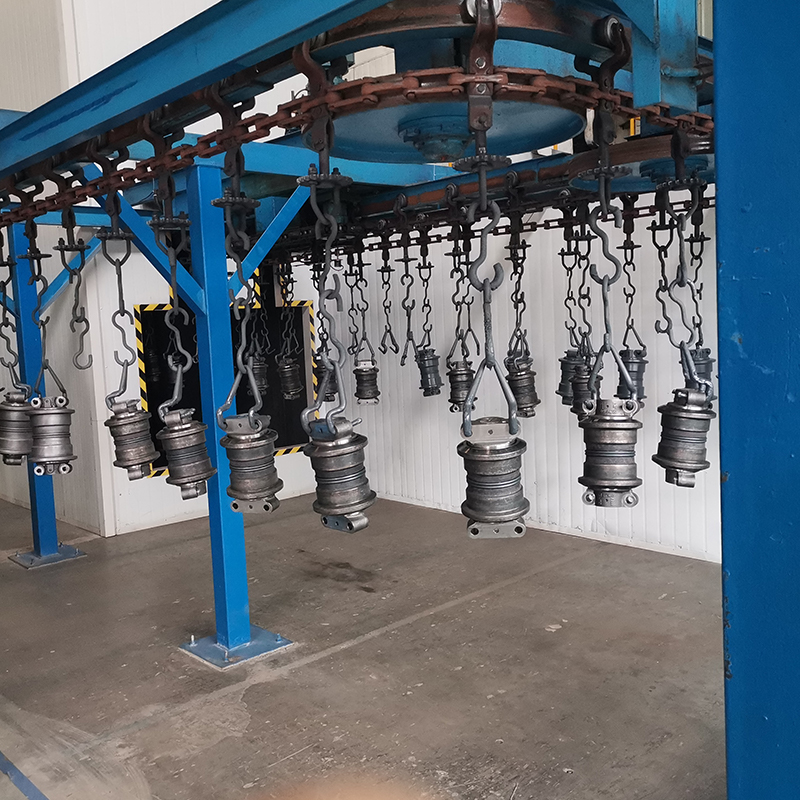
Všeobecný závesný dopravníkový systém, elektricky poháňaný so stabilným výkonom, pozostáva hlavne z koľaje, závesného nosiča, hnacieho zariadenia a inteligentného riadiaceho systému. Prijíma inštal...
See Details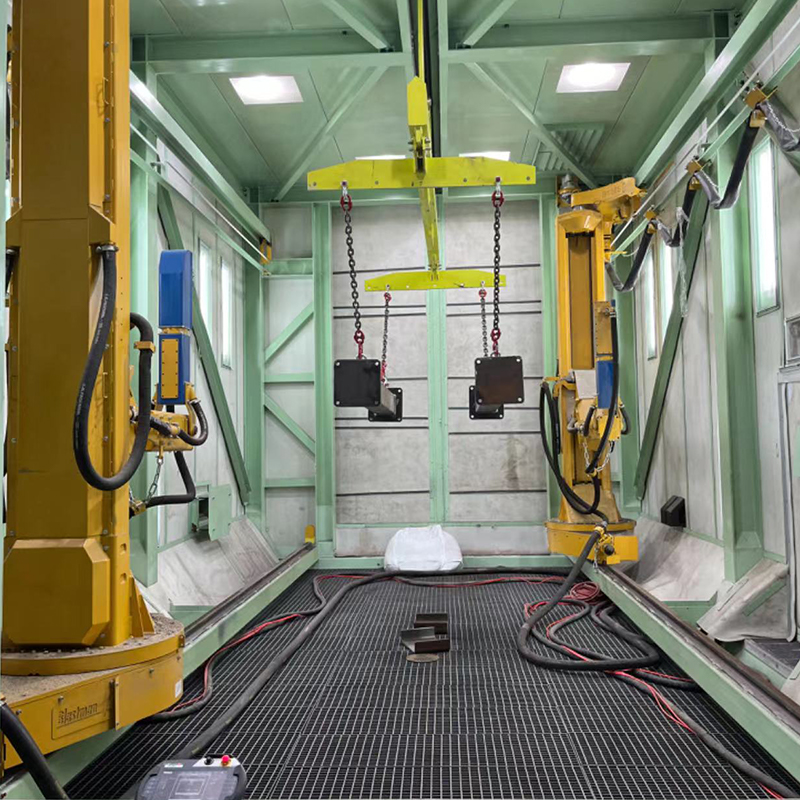
Profesionálna lakovacia linka špeciálne navrhnutá pre veľké odliatky a diely ťažkých nákladných vozidiel, použiteľná na rôzne veľké odliatky (strojárske odliatky, odliatky banských zariadení, priem...
See Details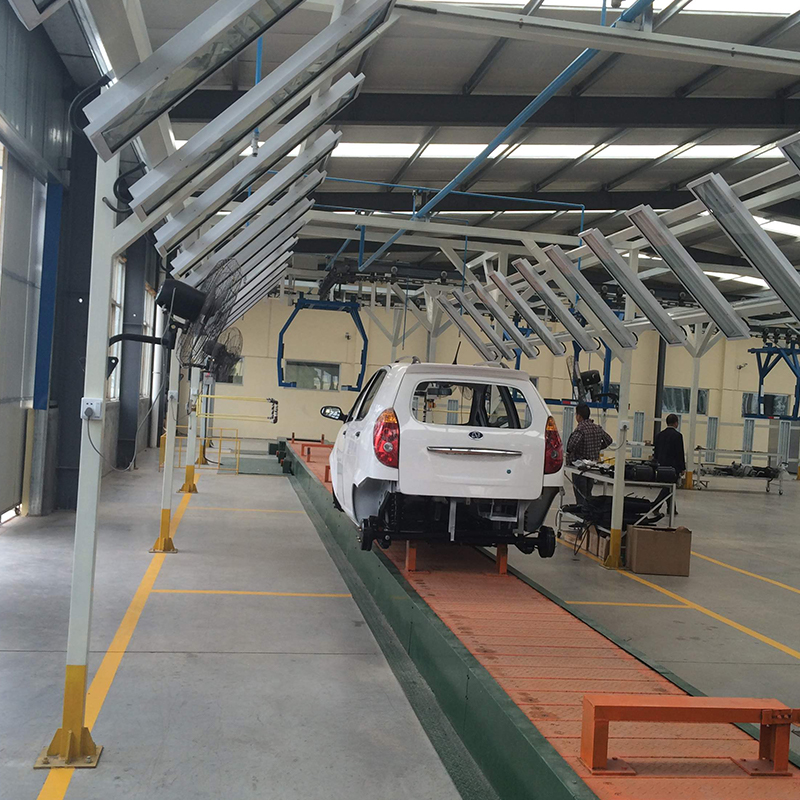
Profesionálna elektroforéza lakovacia linka špeciálne navrhnutá pre elektrické vozidlá (EV), použiteľná pre rôzne typy EV (osobné EV, komerčné EV, nové energetické logistické vozidlá) a komponenty ...
See Details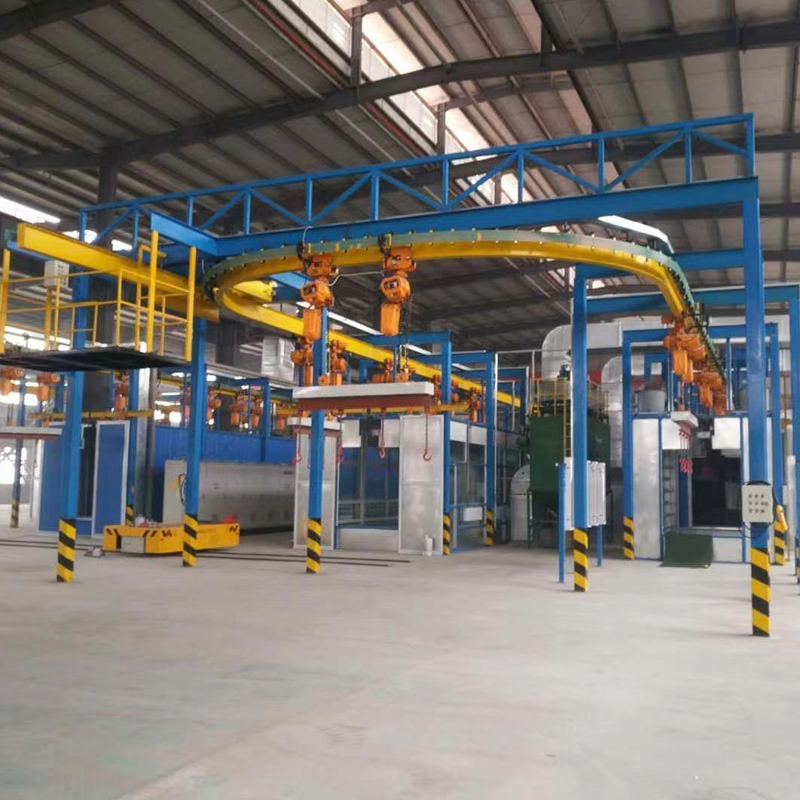
Všeobecný závesný dopravníkový systém, elektricky poháňaný so stabilným výkonom, pozostáva hlavne z koľaje, závesného nosiča, hnacieho zariadenia a inteligentného riadiaceho systému. Prijíma inštal...
See Details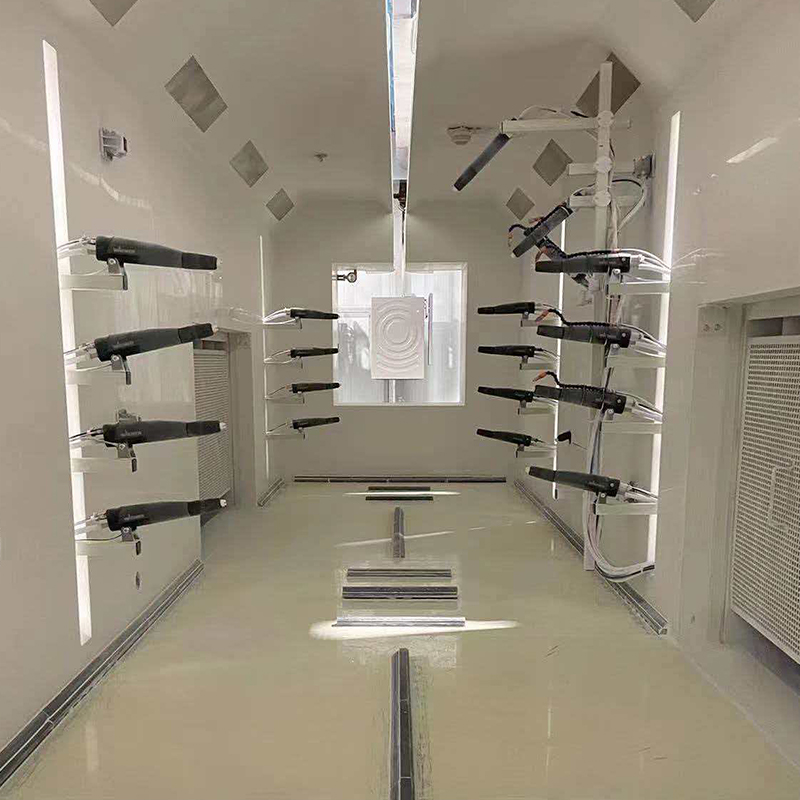
Široko používané v kovových obrobkoch, ako je hardvér, automobilové diely, strojárske stroje, kovový nábytok, umelecké poklopy, komunálne zariadenia a presné komponenty, vhodné na hromadnú a štanda...
See Details
Dodávame kvalitné tryskacie a automatické tryskacie stroje. Zariadenie využíva vyspelú technológiu povrchovej úpravy, ktorá realizuje odstraňovanie hrdze, čistenie oxidovej vrstvy a zdrsňovanie pov...
See DetailsVytvorte si vlastný priemyselný náterový systém
Pošlite nám informácie o vašom obrobku, výrobnej kapacite, procese povrchovej úpravy, usporiadaní dielne a environmentálnych požiadavkách. Yueze vám pomôže vyhodnotiť váš projekt a vyvinie vhodné riešenie na nanášanie, dopravu, sušenie a úpravu životného prostredia.
Hlavné menu
Produkty
Kontaktujte nás
Adresa spoločnosti:
č. 12, Park Avenue, Shanggang Industrial Park, Jianhu, Yancheng City, Jiangsu Province
Napíšte nám hneď teraz!
Sledujte nás: